 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

平衡は、ウェブハンドリングおよび材料加工という厳密な分野において、常に課題となっている技術的問題です。マスターロールを複数の小さなコイルに裁断する工程では、「材料の厚みのばらつき」という複雑な変数が生じます。ポリマーフィルム、紙、金属箔といったどの基材も、その幅全体にわたって厚みが均一ではありません。そのため、これらの材料を巻き戻す際、わずかな厚みの違いが指数関数的に累積し、ロールの直径や張力の不均一さを引き起こします。この機械的なばらつきを解消するため、業界では差動巻き取りシャフトを採用し、スリッティングマシンの切り替え効率を向上させています。
本ガイドでは、ディファレンシャル・ワインディング技術とその構成要素について批判的な分析を行い、現代のコンバーティング業界において、生産効率の向上にどのように寄与しているかを解説します。
「差動巻き取りシャフト」とは何か、そしてなぜ重要なのか
最も単純な形で言えば、差動巻き取りシャフトとは、一定かつ制御された巻き取りトルクが加わっている状態で、2つ以上の巻き取りコアを異なる速度で回転させることを可能にする特殊な巻き取り要素です。従来の拡張式エアシャフトでは、すべてのコアが単一の回転速度に固定されるのとは異なり、差動シャフトは工業用材料に本来備わる不均一性を考慮し、さまざまな機械において幅広い運用上の柔軟性を可能にします。加工プロセスの「神経系」は張力であり、直径の変化によって張力が変化すると、最終製品の構造的完全性が損なわれてしまいます。
この技術における主な要件は、ゲージのばらつきによるものです。厚みの違いは、たとえ数ミクロンという微小なものであっても、数千回転を経ると直径に大きな差が生じます。通常のシャフトでは、材料の厚い部分や隆起部分はきつく巻き付けられ、薄い部分は緩く巻き付けられるため、テレスコープ現象、スターリング現象、またはコアの押しつぶしといった欠陥が発生し、その結果、コアダストの発生につながる可能性があります。
これには経済的および操業上のどのような意義があるのでしょうか。差動巻き取りを採用することで、後工程における歩留まり低下の問題を直接解決することができます。標準的な差動摩擦シャフトシステムを活用することで、メーカーは、シャフト上のどの位置にあるスリットロールに対しても、必要な張力を正確に与えることが可能となり、廃棄物を大幅に削減できます。さらに、これにより運転速度とロール径の拡大が可能となり、生産の限界を押し広げ、スリッター・リワインダーシステムの総投資回収率を向上させることができます。
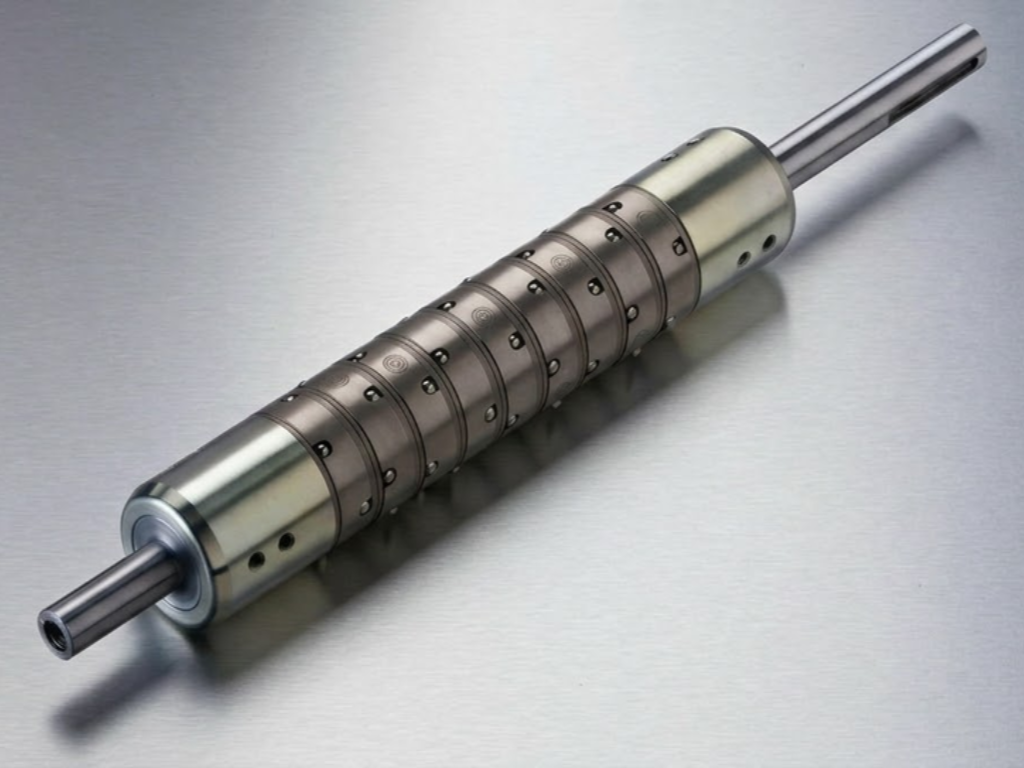
主要構成要素:高性能摩擦シャフトの構造
ディファレンシャルシャフトの性能を理解するには、その内部構造を詳細に分析する必要があります。高性能な摩擦シャフトは、均一な構造を持つ部品ではなく、相互に作用し合う要素が複雑に組み合わさったものです。
中央マンドレルと 空気 膀胱
シャフトは、精密研磨された鋼またはアルミニウム製のマンドレルで構成されています。このマンドレルには、ポリウレタン製または特殊ゴム製のエアブラダーを収容するために、縦方向の溝が切り込まれています。これらのブラダーは、空気圧エネルギーを機械的トルクに変換する主要な変換器です。ブラダーには空気が充填され、それによって外向きの力が発生します。
摩擦リング(スリップリング)
摩擦リングはマンドレルとエアブラダーに取り付けられています。これらのリングは差動動作の媒介となります。これらは、中心軸に対して制御された速度で滑動するように作られています。これらのリングは、エアブラダー上に載っている内面および摩擦ストリップ(通常はフェルト、特殊プラスチック、または複合材料製)と接触しています。シャフトとリング間の摩擦係数は、加えられる空気圧の大きさに依存し、それによって各コアに伝達されるトルクの大きさも決まります。
コアロック機構
摩擦リングの外側は、巻き取りコア(通常は段ボールやプラスチック製)の内径をしっかりと保持する必要があります。これは、機械式キー、バネ式ボール、または葉状の拡張部によって実現されます。高性能なシャフトとは、コアに対する保持力が絶対的であり、万が一スリップが発生しても、それはリングとシャフトの間の内部で生じるものであり、リングとコアの間では発生しないようなものです。
差動巻き取りシャフトの主な種類:ボール式とラグ式
シャフトの分類は、多くの場合、シャフトとコアとの接合部に基づいて行われます。ボールタイプとラグタイプは最も一般的な2つの分類であり、それぞれ特定の引張条件や材料クラスに適用されます。
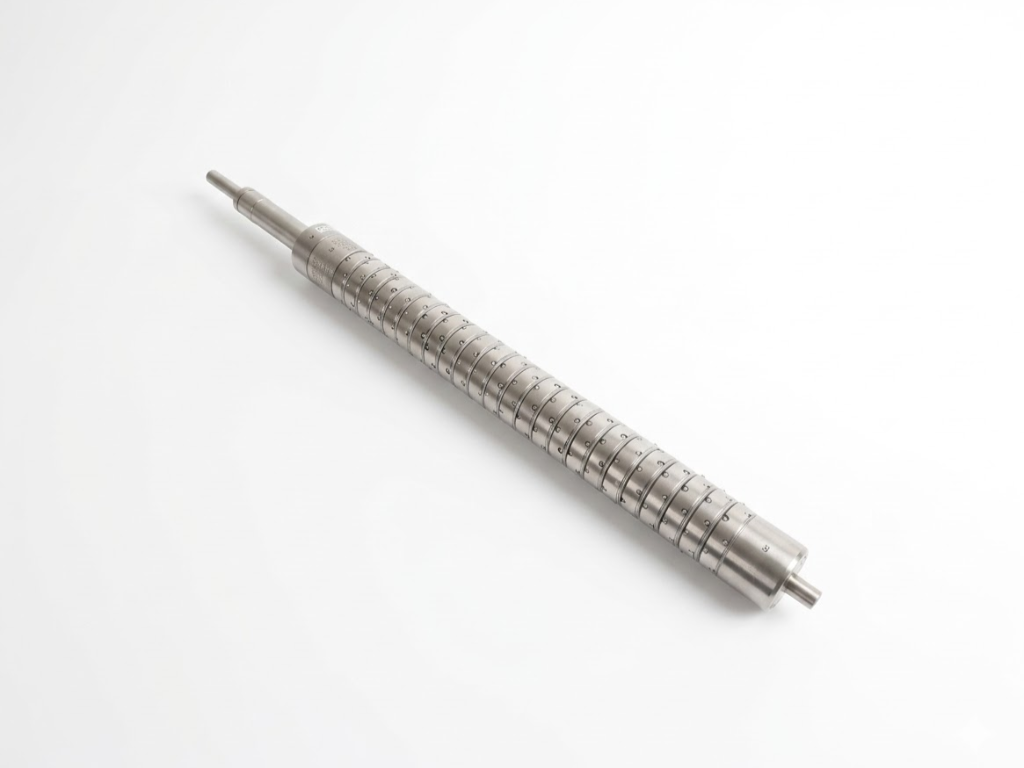
ボール式ディファレンシャルシャフト
ボール式シャフトは、摩擦リングの周囲に配置された、バネ式または空気圧式のボールの列を利用しています。これらのボールはコアと多点接触するため、さまざまなウェブ材の取り扱いに最適であり、不必要な横方向の動きを抑えながら、精密な制御を可能にします。
理想的な活用例: これらは、薄フィルム(BOPP、PET)や薄い箔などの幅の狭い素材や繊細な基材をスリット加工する際に、優先的に使用されます。
長所: ボールは簡単に収納・引き出しができるため、コアの装填と取り出しが極めてスムーズに行えます。また、低張力での作業においても、素材の伸びを防ぐために微調整が極めて重要となる場面で、より精密な操作が可能です。
ラグ型(またはリーフ型)ディファレンシャルシャフト
ラグ式シャフトは、コアを固定するために、より大型で強度の高い機械式ラグまたはリーフを採用しています。これらの部品は接触面積が広いため、ほとんどの新型スリッティング・リワインダーに最適です。
主な活用例: これらは、厚手の板紙、不織布、あるいは厚手のラミネート材など、過酷な使用条件下での加工に欠かせない主力製品です。
長所: この場合、最大の利点はトルク容量です。高い始動張力および運転張力を必要とする重量ロールの巻き取りにおいて、ラグタイプは、高負荷下でのコアスリップを防ぐために必要な機械的な噛み合わせ力を提供します。
ディファレンシャルシャフトと標準エアシャフト:主な違い
標準的なエアシャフトをディファレンシャルシャフトに置き換えることは、機械系が動的応答系へと状態変化することである。この違いを説明するには、風の物理的性質について考察する必要がある。
標準的な差動エアシャフトの条件下では、すべてのコアがシャフトにクランプされ、コアの内側を効果的に把持します。ゲージのばらつきにより、あるロールが隣接するロールよりも大きく加速すると、そのロールは、機械のライン速度以上に素材を加速させようとします。その特定のウェブレーンでは、シャフトよりも速く回転できないため、張力が高まります。一方、直径が小さいロールは張力が低くなります。その結果、2つの異なる不具合が発生します。一方のロールは張りが強すぎて(伸びや破断)、もう一方のロールは張りが弱すぎて(たるみやロールの緩み)という状態になります。
摩擦リングはトルクを調整する自由な調整要素であるため、各ロールは独自の平衡状態を確立することができます。ロールのサイズや直径が大きくなるほど、その特定のコア幅がシャフトに対して多かれ少なかれスリップし、一定の張力プロファイルが確保されるよう、ディファレンシャルシャフトの仕様もより大きなものになります。
| 特集 | 標準エアシャフト | 微分 巻き戻し シャフト |
| 回転 | 同期(すべてのコアが同じ速度) | 非同期(コアが独立して動作する) |
| 張力制御 | グローバル(すべてのレーンで共通) | 個人(各レーンごとに異なる) |
| ゲージ 寛容 | 極めて低い | 高い |
| 最適な用途 | 単巻巻き取り、または均一な素材 | 複数の狭スリットロール/ゲージのばらつき |
| 運営コスト | 下へ | 高圧(空気制御システムが必要) |
選定ガイド:特定の材料に適したシャフトの選び方
ディファレンシャルシャフトの選定は、画一的なものではなく、材料特性と応力要件を基にした計算によるものです。選定にあたっては、以下のパラメータを基準とすべきです。
基板 感度と張力範囲
12ミクロンのBOPPフィルムを加工する場合、200 gsmの板紙を加工する場合に比べて、必要な張力ははるかに低くなります。低張力・高感度のフィルムを加工する際は、過度な張力を防ぐために、低摩擦複合リングを備えたボール型シャフトが必要です。一方、高張力の板紙を加工する際は、ラグ型シャフトに高トルク摩擦ストリップを取り付ける必要があります。
スリット幅とコア径
スリットロールのサイズによって、各コアに必要な摩擦リングの数が決まります。スリット幅が非常に狭い場合(例:10mm~20mm)、リングの密度が高いシャフトが必要となります。また、シャフトの直径(通常は3インチまたは6インチ)が、現在お使いのコア材に適合していることを確認してください。
動作速度と放熱
スリップ現象そのものが、高速運転時に熱エネルギーを発生させます。毎分500メートルの速度で高速スリッターを稼働させる場合、熱対策が施されたシャフトを確実に選定する必要があります。これには、リングへの特殊な表面処理や、熱を効果的に放散させるコアマンドレルの採用などが含まれ、これによりエアブラダーの劣化や素材の反りを防ぐことができます。
よくある問題と メンテナンス ソリューション
どんなに頑丈に作られた差動軸であっても、エントロピーの法則から逃れることはできません。メンテナンスを怠ることは、ダムの構造上の微細なひび割れを見過ごすことと同じです。崩壊はゆっくりと進むかもしれませんが、最終的には壊滅的な事態を招くことになります。
熱の蓄積と膀胱機能不全
摩擦が大きすぎると熱が発生します。張力が強すぎたり、滑りが安定しすぎたりすると、内部のエアバッグが柔らかくなったり、溶けたりする可能性があります。
- 解決策: 空気圧の設定を厳格に確認し、オーバースピード(シャフトの回転速度とウェブの速度の差)が、メーカーが推奨する3%から5%の範囲内に収まっていることを確認してください。
粉塵および汚染物質 Ingress
紙や不織布を取り扱う場所では、コアダストがリング間の隙間に侵入し、機械的な摩擦を引き起こすことがあります。この粒子は研磨剤となり、摩擦の不均一や摩擦ストリップの早期摩耗の原因となります。
- 対処法: リングがマンドレル上でスムーズに動くように、週に1回、圧縮空気または溶剤を含まない専用の洗浄剤を使用して清掃を行うようにしてください。
リングの摩耗ムラ
エアブラダーの摩擦ストリップは、時間の経過とともに摩耗します。一部のレーンが他のレーンよりも頻繁に使用される場合、トルクの伝達がシャフトに沿って均等に分散されなくなります。
- 対処法: トルク伝達の「基準値」を一定に保つため、定期的に摩擦リングの位置を入れ替えたり、摩擦ストリップを一式交換したりしてください。
KETEのスリッター・リワインダーを選ぶ理由
2011年の設立以来、KETEは~において信頼されるパートナーとしての地位を確立してきました。 スリッティングおよび巻き取り 分野。当社の強みは、総合的なエンジニアリングの視点にあります。単に部品を供給するだけでなく、エコシステム全体を設計・構築しています。当社は、ディファレンシャル巻き取りシャフトを単なる周辺機器ではなく、機械の中核となるロジックの洗練された拡張機能として捉えています。高品質で耐久性に優れた部品を採用するという当社の取り組みにより、あらゆる産業環境において、信頼性の高い稼働とメンテナンスコストの最小化を実現しています。
KETEをお選びいただくことは、単なる取引を超えたパートナーシップを築くことを意味します。当社の専門家チームが、業界に関するきめ細やかな知見を提供し、最新のスリッティング技術を貴社の具体的な運用目標に最適に整合させます。この戦略的な連携により、機械の耐用年数の最大化、廃棄物の大幅な削減、そして最高水準の巻き取りロール品質が確保され、長期的な生産投資について、十分な情報に基づいた意思決定が可能となります。
結論
差動巻き取りシャフトの開発は、ウェブ加工の歴史における大きな飛躍です。エンジニアたちは、巻き取りコアの回転速度をシャフトの機械的駆動から切り離すことで、素材のゲージ変動による悪影響を低減することに成功しました。この技術により、ボール型シャフトの精度であれ、ラグ型システムの強度であれ、ウェブ全体にわたって完璧な張力プロファイルと構造的完全性を備えたリールやロールの製造が可能になります。世界市場がより薄く、より複雑で、より多様な基材を求めるようになるにつれ、産業生産の安定化装置としての差動シャフトの役割はますます重要になっていくでしょう。現代のコンバーターにとって、この技術を習得することはもはや選択肢ではなく、精度が重視される経済環境において生き残るための必須条件となっています。


