 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

はじめに
加工部門は、現代の産業社会においてグローバル・サプライチェーンの中核を担っているにもかかわらず、しばしば見過ごされがちです。これは、巨大なロール状の素材を、印刷をはじめとするさまざまな用途に適した小さな実用的な形状に変換する主要な工程です。ロールスリッティング機は、この製造工程の中核をなすものであり、素材を大量に生産するという経済的な必要性と、エンドユーザーの用途で求められる極めて高い精度とのバランスをとる、複雑なエンジニアリング装置です。
2026年に入り技術の進歩が続く中、基板の薄型化とスループットの向上が求められるようになり、スリッターリワインダーは単なる切断工具にとどまらず、高精度な分析機器として不可欠な設備となっています。本ガイドでは、ロールスリッター技術という複雑な分野を把握するために必要な技術仕様と戦略的側面について解説します。
ロールスリッティングマシンとは
ロールスリッティング機の定義は、機械的トルク、摩擦の物理的原理、および電子制御の組み合わせである。製造業界の用語では、大型で幅の広い素材のロール(一般に「親ロール」または「マスターロール」と呼ばれる)を、複数の幅の狭いロールに切断するために使用される高速機械を指します。この工程は「スリッティング」と呼ばれ、大型の素材ロールを巻き出し、一連の刃を通過させ、新しいコアに巻き戻すことで行われます。その際、歪みを最小限に抑えることが求められます。
しかし、この機械は単なるスリッター以上の存在です。これは「均衡管理システム」なのです。二軸延伸ポリプロピレン(BOPP)やアルミ箔などの素材は、巻き取りを解く際に内部応力や表面の凹凸が生じます。同様に、不織布も繊維状で多孔質な構造をしており、張力を慎重に調整しなければ構造的な変形が生じやすくなります。プロ仕様のスリッティング機は、均一性やウェブの完全性を損なうことなく、こうした変動要因を低減すべきです。ロールスリッティング機は、比喩的に言えば「翻訳者」のような存在であり、大量生産という「荒削りな言語」を、消費者に届けられる状態の仕様という「正確な方言」へと変換します。これは品質管理の最終関門であり、素材の幅、エッジの真直度、巻き取りの張力が、高速ラベリングや自動化された医薬品包装といった現代の下流工程の厳しい要件を満たしていることを確実にします。
ロールスリッティング機とは、手動式の卓上機から巨大な全自動タレット式リワインダーに至るまで、あらゆる機種を含む総称です。規模は異なりますが、基本的な目的は同じであり、基材をきれいに分離し、その物理的特性を維持することです。材料費の変動が予測しにくく、持続可能性の観点から廃棄物の削減が求められる現代において、スリッティング機の精度は、工場の総合設備効率(OEE)を左右する重要な要素となっています。
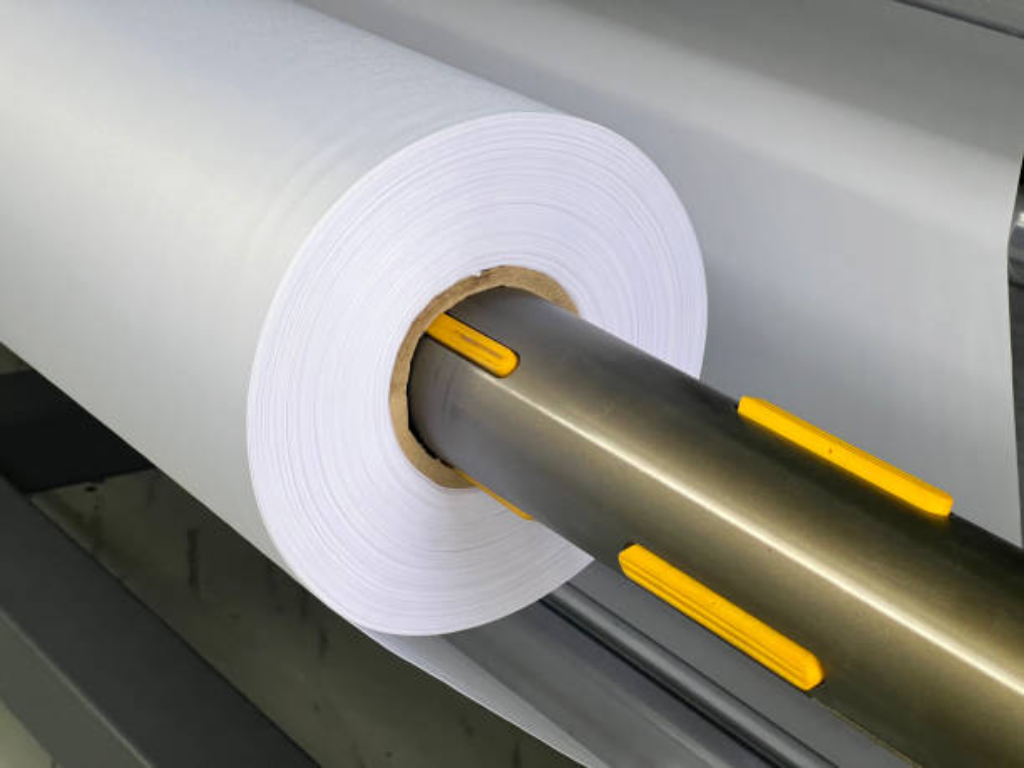
ロールスリッティング機はどのように機能するのか
ロールスリッティングマシンの動作サイクルは、張力制御と直線運動が精巧に組み合わされた一連の工程であり、重要な安全対策を講じつつ、ロール材を効率的に切断するために不可欠です。これは分析的に、「巻き出し」、「スリッティング」、「巻き取り」という3つの重要な工程に分けられます。
「アンワインド・ゾーン:コントロールの起源」
この工程は、マスターロールが固定されたアンワインドスタンドから始まります。この場合、主な課題は慣性の制御です。ロールが回転する際に、ブレーキをかけるか、回生モーター駆動を適用して、ロールにバックテンションをかける必要があります。これは一定の張力ではなく、ロールの直径が小さくなるほど、張力を一定に保つために必要なトルクも小さくなります。最新の機械では、超音波センサーやレーザーセンサーを使用してロール径をリアルタイムで測定し、この情報をプログラマブル・ロジック・コントローラ(PLC)に入力することで、ミリ秒単位の精度でブレーキやモーターの出力を制御しています。
スリッティングゾーン:精密なインターフェース
素材を巻き戻した後、一連のアイドラーロールを通過します。これらはウェブを平らにし、しわを取り除くために使用され、その後、スリッティングステーションへと送られます。ここが、実際に素材を分割する作業ゾーンです。ウェブは、スリッティングナイフに対して直角になる角度でこのゾーンを通過する必要があります。「ウェブの経路」にわずかなずれが生じると、斜め切りが発生し、その結果、寸法精度の悪いロールが製造されてしまいます。このゾーンには、多くの場合、ウェブガイドシステムが組み込まれており、このシステムは光学センサーを用いて素材の端を検知し、アンワインディングスタンドを横方向に移動させて、ずれを補正します。
「リワインド・ゾーン:最終の融合」
素材がストリップ状に裁断されると、巻き取りステーションのリワインディングシャフトへと送られます。これはおそらく、技術的に最も難しい工程です。機械は、同じシャフト(または2本のシャフト)上に複数の薄いロールを巻き取ることができる必要があります。マスターロールの厚さは幅全体にわたって完全に均一なものは存在しないため、他のストリップよりもわずかに厚いスリットストリップが生じます。通常のシャフトでは、厚いロールほど薄いロールよりもきつく巻き付けられてしまいます。この問題に対処するため、高性能な機械では、差動巻き取りシャフトまたはスリップシャフトが採用されています。これらでは、各コアが異なる速度でわずかに滑るため、(厚さにわずかな違いがある)すべての完成ロールを同じ密度で巻き取ることができます。
ロールスリッティング機の主な種類
これらの機械は、主に用いられる切削方法に基づいて分類されます。各加工プロセスは、基材の物理的特性、すなわちせん断強度、弾性、および摩耗性に対する特定の反応です。
レイザー式スリッター
最も経済的で、機械的にも簡単な手法は、カミソリスリット加工である。これは、移動するウェブの方向に、通常は一般的な工業用カミソリの刃といった固定刃を設置するものである。
そのプロセス: ブレードは、空中(支持なし)で切断する場合と、溝内(スロット付きロールによる支持あり)で切断する場合のいずれにも対応できるよう構成されています。
適性: PETやBOPPなどの、薄くて研磨性のないプラスチックフィルムが選ばれています。
技術的な制約: 刃が固定されているため、摩擦熱が大量に発生します。硬い素材や厚手のフォイルに使用すると、カミソリはほぼ瞬時に切れ味が鈍り、エッジにビードが生じたり、微細なほつれが発生したりします。このため、カミソリスリット加工は通常、1枚あたりのコストが重要な要素となる薄板の加工に用いられます。
せん断スリッター
はさみのような方法で材料を切断する手法は「シアースリッティング」と呼ばれ、高精度用途におけるゴールドスタンダードと一般に認められています。この手法では、上部のオス刃と下部のメス刃(またはアンビル)という2つの回転刃を使用します。
そのプロセス: 2枚の刃が所定の傾斜角で交差します。材料はこの交差部分を通過する際にせん断されます。この手法は、材料を引っ張って通す方式ではなく、機械的せん断を利用するため、最もきれいなエッジ品質を実現します。
適性: これは、紙、厚手のラミネート材、箔、および厚めのプラスチックシートには不可欠です。
メリット: 他のプロセスと比較して粉塵の発生が極めて少なく、これは食品や医療用包装の分野において重要な点です。また、エッジの完全性を損なうことなく、非常に高速(通常は600m/min以上)での加工が可能です。
スコア/クラッシュスリッター
スコアスリッティング(クラッシュスリッティングとも呼ばれる)では、空圧プレスにより、半径のある円形の刃を硬化処理されたアンビルロールに押し付けて加工を行う。
そのプロセス: この刃は、従来の意味での「切断」を行うのではなく、材料を押しつぶしたり押しやったりして分離させます。
適性: これは、感圧接着剤(テープ)、不織布、および一部の発泡体などの軟質材料において、主要な技術です。
長所: その最大の利点は、セットアップの迅速さにあります。上刃と下刃を慎重に位置合わせする必要があるせん断スリッティングとは対照的に、スコアリングブレードは数秒のうちにアンビルロール上で横方向にずらすことができます。注文の切り替え頻度が高い加工業者にとっては、セットアップで節約できる時間が、端面の品質がわずかに低下することを容易に相殺します。
ロールスリッターの一般的な産業用途
ロールスリッティング機は、その汎用性の高さから、現代の工業生産において極めて重要な設備となっています。その用途は、消費財からハイテクなエネルギーソリューションに至るまで多岐にわたります。
フレキシブル包装: これはスリッティング技術において最も重要な分野です。スナック菓子、冷凍食品、飲料などに使用される多層ラミネート材(プラスチック/ホイル/紙)の加工がこれに含まれます。この機械は、弾性が極めて異なる素材を処理しつつ、最終的なロールの外観を高い水準で維持しなければなりません。
不織布: スパンボンドやメルトブロー不織布は、環境に優しいショッピングバッグや工業用フィルターなどの製品に加工されます。世界中でプラスチック製品の使用が規制される中、スリッティング機は、バッグの取っ手や本体パネルに適した幅を正確にカットできる必要があります。不織布は繊維状で嵩高であるため、機械は糸くずの発生や構造的なほつれを防ぐためにきれいな切れ口を実現するとともに、素材の質感を損なわないよう、繊細な張力を維持する必要があります。
医療・製薬: 医薬品が入ったフォイルブリスターパックから、サージカルマスクやガウンの不織布に至るまで、後工程の無菌製造において必要なサイズに仕上げるためには、スリッティング機が必要となります。
粘着テープおよびラベル: 工業用ダクトテープであれ、ワインボトルのラベルであれ、これらの製品には、加工中に接着剤がにじんだり、刃に付着して目詰まりを起こしたりしないよう、切り込みやスリットを入れる必要があります。
電子機器: LCD/OLEDディスプレイやフレキシブルプリント回路(FPC)は、特殊なフィルムを用いて製造されますが、その製造においては、壊れやすい電子コーティングを保護するため、エッジにバリがなく、張力の変動がない状態で巻取りを行うことが求められます。
再生可能エネルギー(電気自動車用バッテリー): 2026年の主要な成長分野の一つは、バッテリー用セパレーターフィルムおよび銅・アルミニウム箔の裁断です。これらは非常に薄い素材(通常10ミクロン未満)であり、容易に汚染されてしまいます。バリやほこりの粒子一つでも、リチウムイオン電池の短絡を引き起こす可能性があります。この分野では、クリーンルームに対応し、極めて高精度なスリッターが求められています。
高効率生産に不可欠な技術的特徴
2026年の製造業界という厳しい競争環境において、生き残りを左右する最大の指標は「効率」という言葉である。機械の価値は、ダウンタイムをどれだけ最小限に抑え、初回歩留まりをどれだけ最大化できるかによって決まる。
手動から自動へ
スリッティング技術における最大の変化は、タレットリワインダーへの移行です。手動システムでは、ロールが1つ完成するたびに機械を停止させ、オペレーターがロールを降ろし、新しいコアを取り付ける必要があります。これは大きな効率のロスとなります。この点において、自動化こそが生産性のギャップを解消する解決策であり、連続運転を可能にします。タレットリワインダーには2組のシャフトが装備されており、一方のシャフトでは巻き取りが行われ、もう一方のシャフトではロールの取り出しとコア交換が行われます。機械はこれら2つのシャフト間を自動的に切り替える(タップする)ため、多くのコンバーターにおいて1シフトあたりの生産量を事実上2倍にすることができます。
高度な張力制御
スリッティングマシンには、素材の張力という重要な指標があり、これを極めて正確に監視する必要があります。強力な「閉ループ」張力制御システムがなければ、素材は(張りが強すぎると)伸びたり、(緩すぎると)伸縮したりしてしまいます。最新の機械では、ウェブにかかる力を測定し、そのデータをACサーボドライブに入力する物理センサーであるロードセルが採用されています。これらのモーターは、1秒間に数千回もトルクを変化させることができます。さらに、「テーパーテンション」アルゴリズムの使用も不可欠です。このアルゴリズムは、ロールの直径が大きくなるにつれて材料の巻き取り張力を徐々に低下させることで、ロールの外層の重量によって内層が押しつぶされるのを防ぎます。
ナイフの位置決め自動化
以前は、新しいスリッティングパターンを導入する際、オペレーターが巻取り材の切断のために巻尺とレンチをセットアップするのに1時間かかっていました。最新の自動ナイフ位置決めシステムは、高精度のボールねじとサーボモーターを採用しており、数秒以内に刃を正確な位置に移動させることができます。小ロット・多品種生産を行う企業では、この機能により段取り替え時間を90%短縮できます。2026年の工場における目標は「1分間金型交換(SMED)」であり、自動ナイフ位置決めがその解決策となります。
統合型廃棄物管理・安全システム
「トリム」(母巻きの端材)は、生産速度が上がるにつれて、物流上の大きな課題となります。トリムを取り除かないと、機械内に絡まり、深刻なウェブ断線を引き起こす恐れがあります。現在では、真空によるトリム除去とトリム巻き取りを組み合わせたシステムが標準となっています。同時に、安全性ももはや二の次ではなくなりました。新しい機械にはレーザースキャナーやライトカーテンが搭載されており、作業者の手足が危険領域に入った瞬間に機械の稼働を即座に停止させるため、高い生産性を追求する代償として人命が犠牲になることはありません。
購入ガイド:購入前に評価すべき重要なポイント
ロールスリッティング機は、10年にわたる長期的な戦略的投資です。投資収益率(ROI)を確実に確保するためには、購入者は実務的な判断力を持つ必要があります。
材料の特異性: どのような素材を加工するかを明確にしてください。特殊な素材を扱う場合は、汎用機を購入しないでください。紙の加工に最適化された機械では、12ミクロンのPETフィルムに必要な張力感度を備えていません。必ず、メーカーがお客様の具体的な基材を自社設備で実際に加工する試運転を要求してください。
OEEの計算式: 「最高速度」というスペックだけにとらわれないでください。600m/分の速度で、セットアップに2時間かかる機械は、400m/分で自動ナイフカットとタレット巻き取り機能を備えた機械ほど生産性が高くありません。「実効出力」を、希望の幅に切り替えられるまでの時間で割ってみてください。
インダストリー4.0における接続性: 2026年の機械は、スマートアセットでなければなりません。エネルギー使用量、稼働停止の原因、ブレードの摩耗状況に関するリアルタイムの情報を提供できる必要があります。リモート診断により、メーカーは現場の技術者が到着するまで何日も待つことなく、クラウドを通じてソフトウェアの不具合を修正することが可能になります。
サービスおよび交換部品: スリッティングマシンは摩耗しやすい機械です。メーカーの予備部品の在庫状況を把握しておきましょう。重要なベアリングやサーボドライブの海外からの納期が3週間もかかる場合、生産ラインは足手まといになってしまいます。
メーカーの系譜: アセンブラーと真のOEM(Original Equipment Manufacturer)との違い。真のメーカーは、お客様の特定の生産要件に合わせて機械をカスタマイズするための研究開発(R&D)体制を備えています。垂直統合の度合いを評価してください。社内で高精度なCNC加工を行うことは、不安定な外部調達よりも、はるかに確実な品質の指標となります。メーカーは単なるサプライヤーではなく、お客様の施設の長期的な安定性を設計するパートナーなのです。汎用的な仕様書ではなく、コンサルティング型のエンジニアリングを活用してください。貴社の資本を最終的に実証的に保護するのは、組織としての永続性であり、それは世界的な事業展開とISO/CE認証によって実証されます。
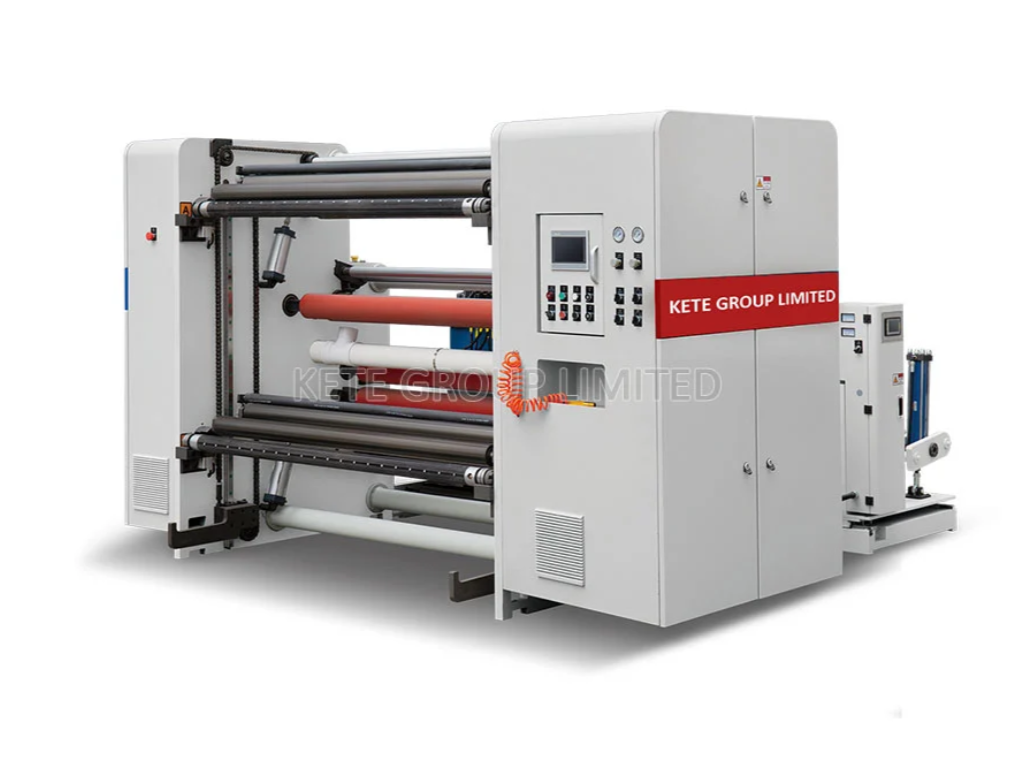
Kete:グローバルブランド向けの高精度ロールスリッティングソリューション
ケテ・グループは、包装、製薬、不織布分野においてワンストップソリューションを提供する、中国を代表するコンバーティングソリューションメーカーです。当社の設備は、500m/分の高速運転時でも0.1mmという高い精度を実現しており、金属箔から環境に優しい繊維素材に至るまで、幅広い基材の処理に効果的です。ケテは、サーボ制御による高精度と動的張力調整、および帯電防止対策を組み合わせることで、高速巻き取り時でも端面の整然さを保ち、廃棄物を最小限に抑えます。メンテナンスの手間が少なく、耐久性に優れた設計へのこのこだわりは、世界中のメーカーにとって戦略的な指針であり、ますます複雑化する産業界において、拡張性が高く信頼性の高い製造を実現するための明確なロードマップとなっています。以下のリストは、推奨される主なロールスリッティングマシンのモデルをまとめたものです。
検討すべきトップロールスリッター
| モデル | 原材料の幅 | スリッティング技術(材料) | 最大巻き戻し直径 | 最大巻き戻し直径 | 最小スリット幅 | 最大機械的回転数 |
| KTSM-C600G | 1800/2600mm | 紙、プラスチックフィルム、ラベル用原紙、不織布 | Φ1600mm | Φ1300mm | 30mm | 600m/分 |
| KTSM-C350P | 1300 / 1600mm | 紙、プラスチックフィルム、ラベル用原紙、不織布 | Φ1200mm | Φ1000mm | 50mm | 350m/分 |
| KTSM-C350S | 1300/1600/1800mm | 紙、不織布 | Φ1600mm | Φ1400mm | 80mm | 350m/分 |
| KTSM-CS300L | 1300 / 1600mm | 紙、プラスチックフィルム、アルミ箔 | Φ1400mm | Φ800mm | 5mm | 毎分300メートル |
よくあるトラブルシューティングとメンテナンス:専門家からのアドバイス
エントロピーの法則は、どんなに高度な機械であっても例外ではありません。予防的な保険となるのがメンテナンスであり、これにより日々の摩耗や損傷から設備を守ることができるのです。
問題: 「毛羽立ち」の原因:スリットエッジがギザギザになったり、粉塵が発生したりする場合、その主な原因は刃の切れ味が鈍っているか、せん断スリットの傾斜角度が不適切であるかのいずれかです。刃は毎日、拡大鏡で点検する必要があります。触った感触では鋭利であっても、刃には微細な欠けがあり、それが貴重なフィルムのエッジを損なう原因となる場合があります。
問題: ロールのテレスコープ現象:巻き終えたロールの形状が望遠鏡のように見える(中央が膨らんでいる)場合は、ロールの末端部分の巻き取りテンションが強すぎます。一方、芯が押しつぶされている場合は、巻き始めのテンションが強すぎます。HMIの「テーパーテンション」設定を調整してください。
問題: ウェブ経路でのしわ:これは通常、アイドラーロールの位置ずれや、親ロールの真円度不良が原因です。レーザーアライメントツールを使用して機械内のローラーを確認し、完全に平行になっていることを確認してください。
問題: 静電気:高速フィルムスリッティングでは、静電気の電圧が最大30,000ボルトに達することがあります。これにより、スリットされたストリップがくっついたり、ほこりを吸着したりします。巻き出しステーションおよび巻き取りステーションでは、静電気除去バーが確実に作動していることを確認してください。
定期メンテナンス: ボールねじとリニアガイドには、週に1回潤滑油を塗布してください。光学センサーとファンフィルターのほこりを吹き飛ばしてください。清潔な機械こそが、良い機械です。
結論
現代の製造現場における陰の立役者といえば、ロールスリッティングマシンです。これは、素材メーカーによる未加工の大量生産品が、世界経済を牽引する特定の高性能な製品へと精製される、極めて重要な分岐点となっています。スリットの精度は、食品用パウチが並ぶ私たちのキッチンや、環境に優しい不織布製品が入ったバッグにおいて、言葉には表れない品質と安全の保証となっています。
適切なロールスリッティングマシンの選定は、10年にわたる産業発展の礎を築くようなものです。これは、製造チェーンにおけるその後のあらゆる工程に影響を与える選択です。「レイザー」「シアー」「スコア」という機械の3大タイプを理解し、OEE(総合設備効率)を高める技術的要素に注力することで、メーカーは加工部門を単なるコストセンターから競争優位性へと転換させることができます。AIを活用した張力制御とロボットによるハンドリングの組み合わせにより、この不可欠なプロセスは未来に向けてさらに洗練されていくでしょう。2026年に市場で他社をリードするためには、精度と自動化への投資を行い、スリッティングの世界では1ミクロン単位の精度が重要であることを理解しているメーカーと提携することが不可欠です。


