 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

はじめに
工業用加工という複雑な環境において、精度は単なる目標であるだけでなく、事業を継続するために不可欠な要素です。グローバルなサプライチェーンにおいて、処理能力への要求が高まり、材料組成の複雑化が進む中、大型のマスターロールを小型の使いやすいコイルに加工するプロセスは、厳しい開発の過程を経てきました。業界では「クラッシュスリッティング」とも呼ばれる「スコアスリッティング」は、切断技術の殿堂において特別な位置を占めています。この技術は、その構造の単純さと幅広い適用可能性によって特徴づけられ、より繊細な方法が通用しない場面においても有効な解決策を提供します。
「スコアスリッティング(スコアカット)」と呼ばれる技術は、専用のスコアカットナイフを用いて行われることが多く、現代の製造業界に携わるプロフェッショナルであれば誰もが理解しておくべき概念です。これは、物理学、金属学、複雑な積層材、そして空圧制御が特殊な形で組み合わさったものです。本論文では、スコアスリッティングのプロセス、その相対的な利点、および生産ラインにおいて戦略的に導入する方法について、包括的に分析しています。
「スコア・スリッティング」とは何か
「スコアスリッティング」の意味を明確にするためには、繊維分野で一般的に理解されている「切断」という従来の意味を一旦脇に置いて考える必要があります。ほとんどの切断工程では、刃を基材に通し、摩擦とせん断力によって切断面が形成されます。しかし、スコアスリッティングは「圧縮」という重要な原理に基づいて機能する。これは、円形かつ半径のある刃を、硬化されたアンビルロールに対して相当な空気圧で押し当てる「圧縮切断」である。素材は、回転する刃とアンビルの硬い表面の間に押し込まれるにつれて、基本的に特定の線に沿って押しつぶされたり挟み込まれたりするのである。
このプロセスは、本質的に局所的な応力分離である。オス刃とメス刃を複雑に位置合わせする必要があるせん断式スリッティングとは対照的に、スコアスリッティングでは単一の刃アセンブリが使用される。この刃は、カミソリのような鋭利さを持つものではなく、圧力を微細な領域に集中させることを目的とした一定のベベル角と半径が設けられています。切断は圧縮によって行われるため、工具と素材との物理的な接触は短時間かつ強烈であり、そのため、ほつれやすい素材や、通常のスライド式刃を汚染してしまうような強力な接着特性を持つ素材など、異なる特性を持つ素材に対して極めて高い効率を発揮します。
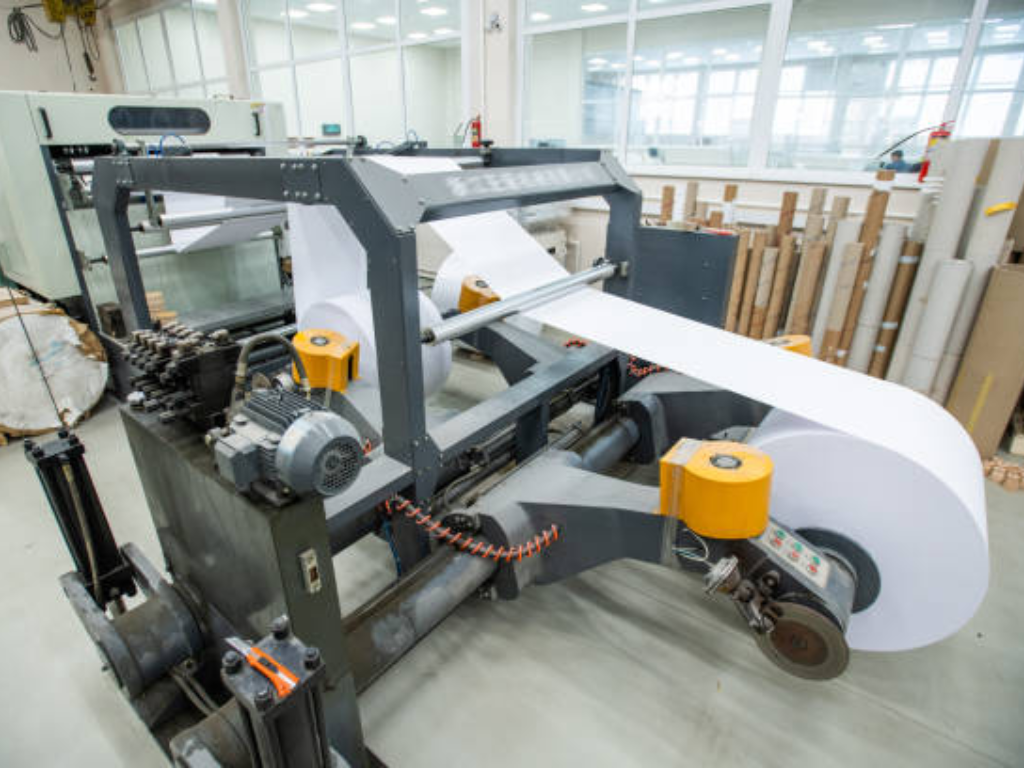
スコアスリッティングのプロセスとは
スコアナイフによるスリッティングの物理的な複雑さは、クラッシュカッターの刃による加工工程の機械的な洗練さによって覆い隠されている。下にあるアンビルロールを傷つけたり、刃を早期に鈍らせたりすることなく、きれいに切り離すには、多くの変数を完璧に同期させる必要がある。これこそが生産現場の鼓動であり、機械の力が奏でる単調で規則的な鼓動が、何マイルにも及ぶ素材に均一な円形の圧力を加えているのだ。
空気圧とアンビルの硬度の役割
スリット切断の効率は、主に2つの要因、すなわちブレードに加わる力とアンビルが及ぼす抵抗によって決まります。この技術は空気圧によって駆動されます。業務用スリッターリワインダーのブレードホルダーには空圧シリンダーが組み込まれており、下向きの力を微細なステップで調整できるほか、さまざまな種類の力を加えることが可能です。この力は、切断対象の素材を確実に切断できる十分な強さである一方、ブレードの刃先を損傷させるほどの過度な力で底付きを起こさないよう、適切に調整されている必要があります。
切断角度は、切断が行われる面であるアンビルロールに設定されており、これが作業全体の揺るぎない基盤となっています。これは単なる支持ローラーではなく、通常は高炭素鋼で作られ、60~65 HRC(ロックウェルCスケール)の硬度に焼入れされた精密部品です。この高い硬度が求められるのは、アンビルがクラッシュカッターの刃やスリッティングブレード自体よりもはるかに硬くなければならないためです。もしアンビルが柔らかければ、刃がアンビルの表面に沿って動いたり、表面に溝を刻んだりすることになり、結果として切断面が不均一になったり、機械的故障を引き起こしたりすることになります。この空気圧と金属的強度の相関関係こそが、スコアスリッティングの機械的完全性の本質なのです。
材料の経路とブレード接触力学
基材は、スリッター・リワインダーを通過する際に一定の張力が保たれます。これは、複雑なラミネート材を扱うスリッティング工程を成功させる上で、極めて重要な要件です。素材のウェブはアンビルロールの上を通過し、そこでスコアリングブレードが作動します。この場合の接触メカニズムは興味深いものです。ブレードは、移動する素材とアンビルロールの摩擦によって自由に回転します。一般的なスコアリング構成では、ブレードには独立したモーターがなく、ウェブの速度に連動して動作します。
刃先の形状およびブレードの形状は極めて重要です。素材によってベベル角は異なり、通常は30度、45度、または60度です。角度が小さいほど、薄い素材に対してより鋭い切断が可能になりますが、厚い基材の場合は、刃先の半径を大きくする必要がある場合があります。適切なクラッシュカット用ブレードの半径を設定することが重要です。粉塵の発生を抑えるためには、切断半径を素材に合わせて調整する必要があります。強い応力により、素材の繊維やポリマー鎖が曲がり、ブレードの方向に沿って驚くほどの精度でクリーンに分離されます。
スコアスリッティングとシャー・レイザースリッティングの比較分析
フレキシブル素材の加工において、スコアスリットが最適な選択肢となる場面を見極めるためには、その主な競合手法であるシアースリットやレイザースリットと比較検討する必要があり、特にエッジの品質について検討することが重要です。各手法の製造プロセスには、それぞれ最適な適用範囲が存在します。
おそらく最も簡単な手法は レイザースリッティング, これは固定された刃が外科手術並みの精度で素材を切断する仕組みとなっており、薄い素材の加工において優れた性能を発揮します。薄くて研磨性の低いフィルムに最も適しています。しかし、カミソリの刃は多量の熱を発生させるため、接着剤によって容易に目詰まりを起こしてしまいます。さらに、厚みや硬さのある複合材料や硬質素材には使用できません。そのような素材では、刃が曲がったり折れたりしてしまうからです。
せん断スリッティング一方、せん断スリッティングはハサミの動きに似ています。これは、上部のオス刃と下部のメス刃という2枚の回転刃が、所定の点で接触する方式です。せん断スリッティングは、粉塵の発生が最も少なく、最も美しい切り口が得られるため、紙や高級フィルムの加工に用いられます。しかし、最良の結果を得るためには、この工程には非常に時間がかかることで知られています。刃の合わせ込みは非常に熟練を要する工程であり、多くの時間を要するため、多品種生産の現場ではボトルネックとなる可能性があります。
スコアスリッティング は中間の位置づけにある。エッジの品質は必ずしもせん断切断の仕上がりほど良くないものの、汎用性が高く、特に高速でのセットアップが迅速である。マイクロメーター単位の精度で2枚の刃を動かして切断位置を調整するシアースリットとは対照的に、スコアスリットでは上部の刃ホルダーのみを動かすだけで済みます。そのため、頻繁な切り替えが必要な作業や、カミソリの刃を破損させたり、シアーアセンブリを汚染したりする恐れのある材料を扱う場合に、最適な選択肢となります。
| 特集 | スコアスリッティング(クラッシュカット) | せん断スリッティング | レイザースリッティング |
| 動作原理 | 局所的な圧縮 | はさみ状のせん断 | 摩擦スライシング |
| セットアップ速度 | 最速(シングルブレード調整) | スロー(男女の調和) | 中程度 |
| 粉塵の発生 | 中程度~高(材料による) | ミニマル/最もすっきりとした | 中程度 |
| 材料の適合性 | 研磨材、感圧接着剤、不織布、発泡体 | 紙、高級フィルム、箔 | 薄く、非研磨性のフィルム |
| ブレード・ライフ | 中程度(アンビルの硬さによる) | 高い | 低価格(使い捨て刃) |
| 初期費用 | 中程度 | 高い | 最低 |
一般的な用途:スコアスリッティングを選ぶべき場合
スコアスリッティングは、加工対象となる材料の特性に特徴のある産業用途で採用されており、廃棄物を最小限に抑えて成果をもたらします。特にブレードの自動位置決めにおいて、硬質基板の加工においてその優位性は疑いようがありません。
感圧接着剤(PSA): おそらく、これが最も一般的な用途でしょう。テープやラベルをスリットする際、切り口に残ってしまう従来のカミソリ刃によるスリット加工では、接着剤の残留物が付着しやすくなります。一方、スコアリングブレードは常に回転しており、素材をロールに挟み込むだけであるため、接着剤が付着する可能性は低くなります。
不織布および繊維製品: 医療用マスク、フィルター、衛生用品は、多くの場合、緩やかに結合した繊維でできています。スコアスリット加工では、繊維を切断して圧縮することで端部を密着させ、一部の合成素材ではほつれを防ぐことができ、よりきれいな切れ口が得られます。
サンドペーパーおよび研磨材: サンドペーパーをシアーナイフで切断しようとすると、数分でナイフが破損してしまいます。一方、高耐久性鋼製の硬化刃を用いて、純粋な圧縮力を加える「スコアリングスリッティング」方式であれば、こうした研磨材の研磨特性に耐えることができます。
発泡体とフェルト: これらは、せん断されにくい、圧縮性の高い物質です。スコアリングスリット加工により、刃が材料に浸透してアンビルに到達するため、密度が異なる場合でも完全に分離することができます。
電池産業: 電気自動車の台頭に伴い、電池業界は電極材料のスコアリング・スリッティングに依存するようになっています。これらの壊れやすい箔状の材料には、慎重に調整されたスコアリングシステムによってのみ実現可能な、安定した、せん断を伴わない分離が求められます。
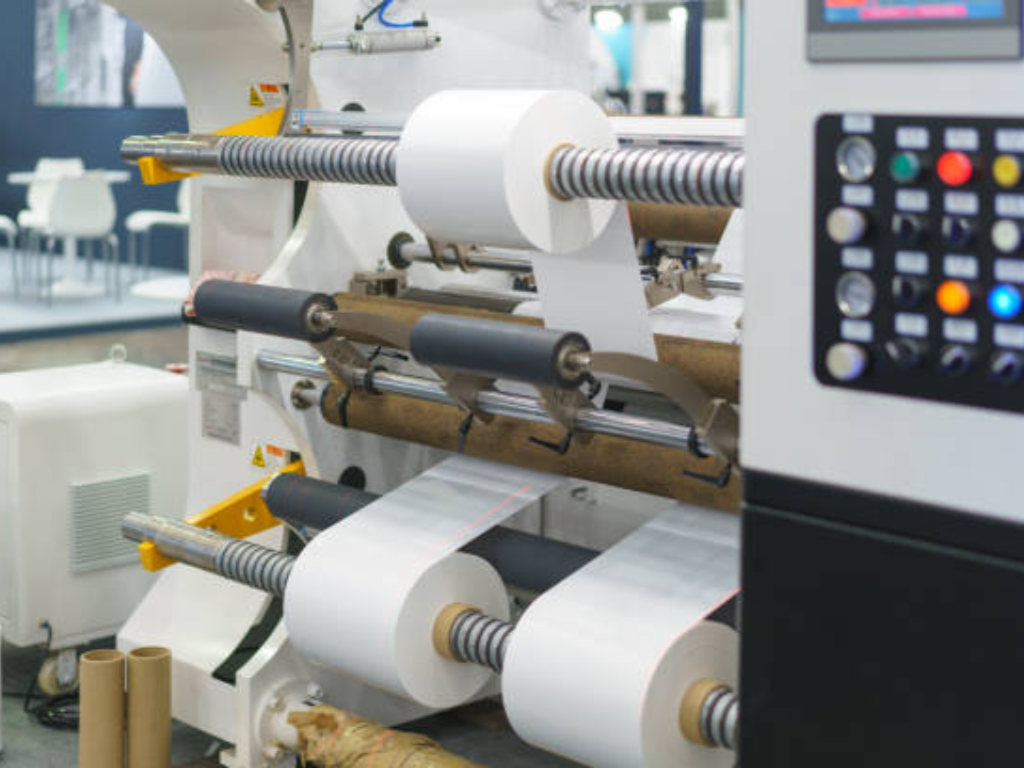
よくある課題への対処法とトラブルシューティングのヒント
スコアスリッティングは非常に強力ですが、課題がないわけではありません。 最もよく寄せられる不満は、粉塵や微細粒子の発生です。 素材はスライスされるのではなく、粉砕・スリット・再粉砕されるため、分離の過程で微細な粒子が移動し、粉塵の発生が大幅に減少します。これは特に紙系基材でよく見られる現象です。これを防ぐためには、オペレーターはアンビルロールが完全に清潔であることを確認し、ブレードの半径が素材の厚さに適していることを確認する必要があります。
2つ目の問題は、ブレードの欠けの問題である。 これは通常、空気圧が高すぎる場合や、アンビルロールに溝や欠陥が生じている場合に発生します。刃がアンビルの微細な溝に当たると、過大な圧力とそれに伴う横方向の応力により、刃先が破損する可能性があります。アンビルロールを頻繁に点検すること、および刃に微量の油を塗布するいわゆる「ウィッキングシステム」を採用することで、工具の寿命を大幅に延ばし、切断品質を向上させることができます。
さらに、裁断の不均一は、スリッターリワインダー本体の張力制御が不適切であることが原因で生じることが多い。 生地が自由にひらひらと揺れる状態や、張力が低すぎる場合、刃の圧力や刃のベベル角の影響により、生地が横方向に移動しやすくなり、ギザギザした、あるいは不規則な切り口ができてしまいます。その解決策は、刃だけでなく、機械全体の機械的安定性にもあります。
精度の向上:KETEのスコアスリッティングソリューションが際立つ理由
競争の激しい工業製造の分野において、KETEはスコアスリッティングを単なる付加機能ではなく、根本的な技術的課題として捉えることで他社との差別化を図っています。実務経験に基づき、当社はこれらのシステムをスリッターリワインダーの主要な構造に直接統合することで、最大限の振動減衰と構造的剛性を確保しています。
KETEの最大の特徴は、最高の安定性を保証する動作の安定性にあります。当社の空圧式ブレードホルダーは、高精度なレギュレーターを採用しており、高速運転時にスリット品質のばらつきや材料のロスを引き起こす主な原因である圧力変動を排除します。この機械的な信頼性により、デリケートな医療用不織布を加工する場合でも、その他の素材を加工する場合でも、一貫した再現性と手直しの最小化を実現し、セットアップ時間を大幅に短縮します。
KETEをお選びいただくことは、お客様の事業拡大の目標に全力を尽くすパートナーを確保することを意味します。当社は、理論上の機械的力と高生産性を実現する現実とのギャップを埋め、ダウンタイムを短縮し、運用コストを削減する最先端の設備を提供します。当社の専門家が、当社の先進技術をお客様の具体的な生産目標に合わせて最適化し、お客様の投資が長期的な卓越性につながるよう確かなサポートを行います。精度を深く理解するパートナーと共に、業務の水準を一段と高めてください。個別相談をご希望の方は、今すぐKETEまでお問い合わせください。
適切なスコアスリッティング機を選定するための重要な要素
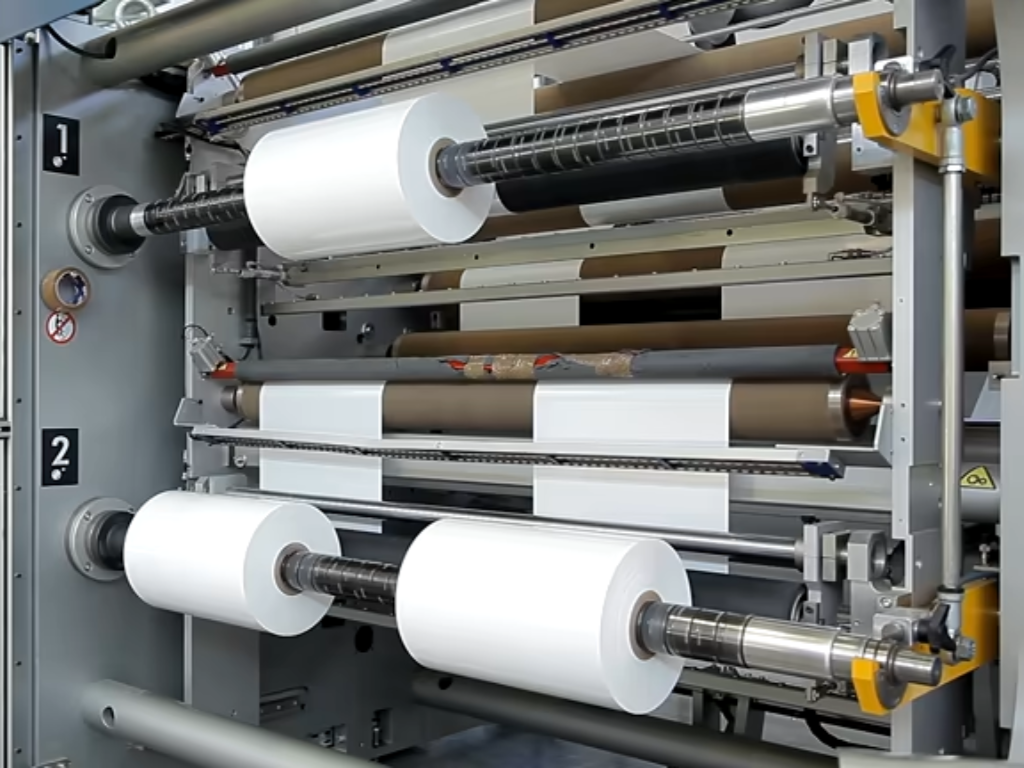
標準的なスコアスリット機能を備えた新しいスリッター・リワインダーへの投資を検討する際には、廃棄物を最小限に抑えつつ長期的な投資収益率(ROI)を確保するために、いくつかの技術的要件を考慮する必要があります。
まずは、スリットの最小幅についてです。 スリット用ホルダーは物理的に幅が広いため、非常に幅の狭いロールが必要な場合は、機械のナイフバーが段付きホルダーに対応しているか、あるいは薄型設計になっているかを確認する必要があります。
次に、張力制御システムを分析する。 前述の通り、ウェブの安定性はスコアリングにおいて極めて重要です。閉ループ張力制御とロードセルによるフィードバック機能を備えた機械は、単純な手動システムよりも常に優れたスコアリング結果をもたらします。
第三に、切り替えのしやすさを評価します。 スコアリングが採用された主な理由は、その処理速度の速さにある。累積誤差を防ぐため、クイックロック式またはイージースライド式のブレードホルダーを備えた機械を選ぶこと。オペレーターが六角レンチを使ってブレードの交換に30分も費やさなければならないような状況では、スコアリング方式が本来持つ利点は台無しになってしまう。
最後に、消耗品の金属組織についてです。 メーカーが、高品質なD2またはM2工具鋼製の円形ナイフブレードを供給・維持していることを確認してください。工場において最も重要なポイントは、ブレードとアンビルの相互作用です。刃先が弱ければ、粉塵の発生が増え、交換頻度も高くなります。
結論
スコアスリッティングが加工業界の基盤となっているのには理由があります。それは、他の方法が通用しない場面でも効果を発揮し、優れた性能を示し、一貫した結果を生み出すからです。接着剤や研磨剤といった取り扱いが難しい素材にも対応できることに加え、その定評ある設置の容易さが相まって、汎用性の高いこのツールは、あらゆる生産施設において欠かせないものとなっています。空気圧、アンビルの硬度、ブレードの形状のバランスを把握することで、製造業者は、工程で強引な力が必要とされる場合でも、新たな効率性への扉を開くことができます。前述の通り、この確かな技術と高精度な機械の融合こそが成功の鍵です。KETEでは、その融合を完璧なものにし、単なる破砕作業を産業レベルの精度を備えた傑作へと昇華させるために不可欠な安定性と技術的な完成度を提供することに全力を尽くしています。さらなる技術的知識や、お客様の材料要件に合わせた詳細な分析が必要な場合は、KETEのエンジニアが、お客様のスリッティング工程の合理化を喜んでお手伝いいたします。


