 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

紙袋とは何ですか?
紙袋は一見シンプルに見えます。食料品を買ったり、テイクアウトを受け取ったり、宅配便の梱包を開けたりするたびに、目にするものです。しかし、手元にある茶色のクラフト袋と、建設現場でセメント粉末25キログラムを詰めた多層構造の工業用袋は、同じ「袋」という名前を共有しているだけで、その用途に関してはほとんど共通点がありません。
本質的に、紙袋とは、木質パルプを原料とするクラフト紙などを素材とし、中身を運搬・保護・展示するために設計された柔軟な容器である。現代の紙袋の産業的な起源は1870年に遡る。この年、マーガレット・E・ナイトが、平底の紙袋を大量生産できる最初の機械の特許を取得した。そのデザインは今日に至るまで色あせることなく、現在ではニューヨーク近代美術館(MoMA)のコレクションにも収蔵されている(MoMA). 手作業で折りたたまれた封筒から始まったこの産業は、2024年には推定60億5000万米ドルの規模に成長し、2029年までに74億7000万米ドルに達すると予測されている(MarketsandMarkets, 2025).
しかし、「紙袋」を単一の製品カテゴリーとして扱うのは的を外しています。セルロース繊維をシート状に圧縮し、立体的な形状に折り畳み、縁を密封するという基本的な技術は、5グラムのパン屋用袋から50キログラムの化学工業用バルブ付き袋に至るまで、あらゆる規模の製品に共通しています。紙袋の機能を理解するということは、素材、構造、封口がどのように連携して、特定の用途に適した包装を生み出しているかを理解することを意味します。本ガイドでは、まさにその点について詳しく解説しています。
紙袋の主な機能
紙袋のあらゆる機能は、以下の3つの設計原則に基づいています: 材料が基本性能を決定し、構造が空間的な形状を決定し、閉鎖部がシールレベルを決定する。 これら3つの要素は相互に影響し合っており、いずれか1つに弱点があれば、全体が損なわれてしまいます。この3つの要素をしっかりと理解しておけば、小売用の袋を1,000枚購入する場合でも、工業用袋をコンテナ1杯分購入する場合でも、どんな紙袋でも評価できるようになります。
物理的保護と荷重支持
紙袋の最も明らかな機能は、同時に最も高度な工学的な工夫が求められる点でもあります。それは、破れることなく重さを支える必要があるということです。
一般的な小売用のSOS(セルフオープニング・スクエア)袋なら、2~5キログラムの荷物を問題なく運ぶことができ、ボトル数本、生鮮食品、ハードカバーの本などを入れるのに適しています。一方、産業用分野では、4層構造のバルブ付き袋が、セメント、肥料、化学粉末などを25~50キログラム分、日常的に収納しています。EN 27965-1 / ISO 7965/1の落下試験規格に準拠しており、コンクリート面への高さ1.2メートルからの落下にも破れることなく耐えます。
これを可能にしているのは、バージンクラフトパルプの長繊維構造です。主にマツやトウヒなどの針葉樹の繊維は長さが3~5ミリメートルあり、製紙過程で互いに絡み合うことで、極めて優れた耐引裂性を備えた紙が生まれます。一方、広葉樹の繊維は1~2ミリメートルで、より滑らかですが強度は低い紙になります。その結果、工業用紙袋の強度対重量比は1:250に達することがあり、1キログラムの紙で250キログラムの製品を安全に収納できます。同等の重量のプラスチックフィルムでは、これに匹敵するものはありません。
繊維の配向は、繊維の長さと同じくらい重要です。紙は異方性を持っており、機械方向(MD、製造時に繊維が整列した方向)の方が、横方向(CD)よりも強度が高くなります。シートに制御されたしわを入れる「マイクロクレーピング」という工程を行うと、CD方向の伸長率を約4%から10%まで高めることができ、これにより袋は破裂することなく衝撃を吸収できる柔軟性を得ることができます(ビレルド・サック・ハンドブック).
封じ込め、保存、およびバリア機能
重さを支えることはできても、中身を傷ませてしまう袋は失敗作です。「封じ込め」とは、単に「こぼさない」ということにとどまらず、製品を取り巻く微小環境を適切に管理することを意味します。
小麦粉やセメントなどの乾燥品にとって、湿気は最大の脅威です。未処理のクラフト紙は周囲の湿気を容易に吸収します。相対湿度が80%を超えると、紙袋の強度は30~50%低下する可能性があります。この問題を解決するには、バリア層を設ける必要があり、最も一般的なのは厚さ15~30 µmのポリエチレン(PE)コーティングを施すことです。これにより、未処理のクラフト紙で500 g/m²/24hを超える水蒸気透過率(WVTR)が、10 g/m²/24h未満に低減されます。最高レベルの保護を必要とする製品(コーヒー豆、粉ミルク、医薬品原料など)の場合、EVOH(エチレン・ビニルアルコール)層を共押出することで、酸素透過率を1 cc/m²/24h未満に抑えることができます。
耐油性は、これとは別の課題です。従来の解決策はPFAS系コーティングに依存していましたが、業界は現在、フッ素を含まない耐油紙へと移行しつつあります。これらの製品は、3Mキットテストにおいて、Kit 5~8(中程度)からKit 9~12(高)の評価基準を満たしています。これらは、ペットフードの袋、ファストフードの包装、および油分の移行によって外側が汚れたり袋の強度が低下したりする恐れのあるあらゆる用途において不可欠です。
化学粉末、カーボンブラック、プラスチック樹脂など、最も過酷な産業用途においては、袋そのものが安全装置となります。UN認定の危険物包装(多層紙の場合はUN 5M1、多層耐水紙の場合はUN 5M2)は、1.2メートルおよび1.8メートルの落下試験、28日間の積層圧縮試験、場合によっては水噴霧試験といった一連の試験に合格しなければなりません。これらの試験に合格した袋は、単なる包装材ではなく、規制に準拠した安全システムそのものです。
ブランドコミュニケーションと情報表示
紙袋の最も見過ごされがちな機能が、実は最大の効果をもたらす。それは、移動式の広告塔としての役割だ。
紙袋へのフレキソ印刷では、1インチあたり100~150ライン(LPI)の解像度を実現しており、鮮明なロゴ、商品写真、多色のブランドグラフィックを印刷するのに十分な品質です。デザイン性の高い紙袋は、店舗から目的地までの道のりで、すべての顧客をブランドのアンバサダーに変え、使用期間を通じて何千回もの無料の露出を生み出します。これこそが、高級小売ブランドがホワイトクラフト紙やクレイコート紙に投資する理由です。滑らかな表面はより鮮明な印刷を実現し、漂白された白い背景は、茶色のクラフト紙が持つ工業的な雰囲気では表現できないような清潔感と品質を伝えます。
しかし、印刷は単なるマーケティングだけではありません。食品接触用袋の場合、印刷面には、原材料名、アレルゲン表示、栄養成分表示、ロット番号、賞味期限など、法的に義務付けられた情報が記載されています。インク自体も食品安全規制に準拠しなければなりません。EuPIAの除外リストおよびネスレのガイダンスノートでは、食品接触用印刷インクに含まれる重金属(鉛、カドミウム、水銀、六価クロム)の合計含有量を100ppm未満に制限しています。
表面の仕上げも重要です。茶色のクラフト紙は「ナチュラル、無漂白、環境に配慮した」という印象を与え、白のクラフト紙は「清潔、高級感、食品用」という印象を与えます。マット仕上げは控えめな印象を与え、ロゴに光沢のあるUVスポットコーティングを施すと、手触りに奥行きが生まれます。これらは単なる美観上の選択ではなく、袋を開ける前から消費者の印象を形作る重要な要素なのです。
紙袋の種類と機能上の違い
「素材」「構造」「閉じ方」という3つのデザイン原則があるとするなら、構造が最も重要な要素となるのが袋のタイプです。6つの主流な紙袋の形状は、主に底部の作り方や閉じ方、そして拡張用のサイドガセットの有無によって異なります。
| 袋の種類 | ボトムのスタイル | 閉鎖 | 容量 | 最適 | 主な利点 |
|---|---|---|---|---|---|
| SOS / 平底 | 成形済み平底 | オープントップ | 2~15 kg | 小売、食料品、テイクアウト | 自立式;手動充填で最速 |
| ピンチボトム(PBOM) | 挟んで接着 | ヒートシールまたはコールドグルー | 5~25 kg | 微粉末、小麦粉、化学薬品 | 防塵・防漏のシール |
| 縫い開口部(SOM) | ミシン縫い | 縫い付け+縁取りテープ | 10~50 kg | 飼料、肥料、種子 | 最大許容乱暴な取り扱い |
| ペーストバルブ | 成形済みバルブ | 自己シール式 | 10~50 kg | セメント、漆喰、モルタル | 3.5秒で充填完了;追加の機器は一切不要 |
| スタンドアップパウチ | 平底+ガセット | ヒートシールまたはファスナー | 0.1~2 kg | コーヒー、軽食、特産品 | 店頭での存在感の高さ |
| フラット/サッチェル | 底のガセットなし | オープントップ | 0.5~5 kg | パン屋、薬局、小規模小売店 | 最もシンプルで、材料費が最も安い |
表の項目以外にも、構造上の要素として特に注目すべき点が1つあります。それは「ガセット」です。ガセットとは、折り込まれた側面パネルのことで、これにより袋は中身を詰めた際に膨らみ、空のときは平らに立つようになります。ガセットのない袋(フラットサッチェル)は製造コストが最も安い反面、用途が最も限られています。平らな物品の収納には適していますが、かさばる物品の収納には不向きです。SOSバッグにサイドガセットを追加すると、開いた際の内部容積が2倍から3倍になり、食料品店や小売店では標準的な選択肢となっています。工業用規格では、ガセットはバッグの成形工程に組み込まれており、自動包装ラインの充填ノズルと正確に一致させる必要があります。わずか2ミリメートルのズレでもラインが詰まり、生産が停止してしまうからです。
バルブ付き袋の充填速度は、構造と機能がどのように相互に関連しているかを示しています。高多孔性のクラフト紙(ガーリー値 3~5 秒)は、投入される粉末によって押し出された空気を紙の壁面から逃がすため、別途の脱気工程が不要となります。そのため、セメント用のバルブ付き袋は、紙が「呼吸」するおかげで 3.5 秒で充填が完了します。一方、プラスチック袋の場合は脱気システムが必要となり、コストと工程の複雑さが増してしまいます。
建設と素材が紙袋の機能に与える影響
バッグの種類を理解すれば、どのような製品があるかが分かります。構造を理解すれば、あるバッグが機能する一方で、別のバッグが機能しない理由が分かります。ここには、層数、素材のグレード、そしてバリア機能と閉鎖システムの3つの技術的要素が重要な役割を果たしています。これら3つの要素のうち1つだけを他の要素を犠牲にして改良しても、依然として最も弱い部分が全体の性能を決定づけてしまうのです。
積層構造と強度工学
70 GSMのクラフト紙は1枚だと簡単に破れてしまいます。しかし、2枚を貼り合わせると、繊維の方向が交差するため、破れに対する強度は2倍以上になります。標準的な3層構造の工業用袋では、外層が摩耗や印刷に対応し、中層が体積強度を確保し、内層は多くの場合PEコーティングが施され、バリア機能を発揮します。
クロスプライ効果は、紙袋の設計において「陰の立役者」と言えるものです。ある層のMD(強度方向)の繊維方向が、隣接する層のMD方向と直交している場合、単層の繊維境界に沿って生じる引き裂き応力は、交差する繊維によって遮断されます。25キログラムの耐荷重定格を持つ4層構造の袋は、単に単層の4倍の強度を持つだけでなく、引き裂き伝播に対する抵抗力が指数関数的に高くなっています。
調達において、実用的な課題は「製品には何層必要か」という点です。1~2層であれば、10キログラム未満の軽量な乾燥品で、サプライチェーンが短く予測可能な場合に適しています。3層構造であれば、標準的な輸送・荷役条件下で、セメント、肥料、動物飼料など、最大25キログラムまでのほとんどのバルク工業製品をカバーできます。4~6層構造は、長距離輸送される重量物や危険物(輸出用セメント、バルク化学品、鉱物精鉱など)向けです。こうしたケースでは、20パレット積み重ねの最下層で袋が破損したとしても、単なる不便な出来事にとどまりません。それは規制上の問題であり、経済的損失を伴う重大な事故となるのです。
材料のグレードと表面特性
クラフト紙はどれも同じというわけではありません。新鮮な針葉樹パルプから作られたバージンクラフトは、繊維が最も長く、引裂き強度が最も高く、コストも最も高くなります。再生クラフトは、消費後または産業廃棄物の繊維を使用しており、リサイクルサイクルを重ねるごとに繊維が短くなり、バージンストックに比べて引裂き強度が30~60%低下します。半漂白および完全漂白(白色)のクラフト紙は、強度のわずかな低下と引き換えに外観を向上させています。漂白工程により繊維の完全性はわずかに損なわれますが、最新の酸素脱リグニン法により、その差は縮小しています。
GSM(1平方メートルあたりのグラム数)は、重量を表す標準的な単位です。60 GSMのシートは、軽量の小売用バッグに適しています。80~90 GSMのシートは、一般的な食料品用やテイクアウト用の袋に適しています。工業用外層は90 GSMから始まり、頑丈な袋では120 GSMを超えることもあります。しかし、GSMだけでは不十分です。引裂き強度(mN・m²/g)と破裂強度(kPa・m²/g)という指標も重要であり、同じGSMの袋であっても、繊維の原料や製紙プロセスによって性能が大きく異なる場合があります。
表面特性も重要な要素です。加熱されたローラーの間に挟んで圧延されたカレンダー加工紙は、滑らかで光沢のある表面を持ち、高品質なフレキソ印刷に最適ですが、摩擦係数は低くなります。一方、カレンダー加工されていない(「マシン仕上げ」)紙は、わずかな凹凸を残しており、自然な滑り止め効果をもたらします。パレット輸送において、摩擦は安全性を左右します。ISO 15359に基づいて測定された摩擦係数(COF)が0.5未満の場合、トラック輸送中に袋が滑る可能性が高くなります。滑り止めコーティングやエンボス加工を施すことで、表面の印刷品質を損なうことなく摩擦係数を高めることができます。
バリアコーティングおよび閉鎖システム
たとえ最高の積層構造であっても、湿気が侵入したり、封止部が機能しなくなったりすれば意味がありません。コーティングと封止部は一対のシステムとして機能します。つまり、封止部の種類によってシールの形状が決まり、コーティングによってそのシールがどのような環境に耐えられるかが決まるのです。
PE押出コーティング(15~30 µm): 頼りになる防湿材です。ほとんどの乾物には適していますが、酸素や香りの遮断が必要な製品には不向きです。 アルミ箔ラミネート: 水分および酸素の透過率がほぼゼロ。コーヒー、粉ミルク、医薬品粉末の保存において、最高水準の品質基準です。 EVOHの共押出: 透明で、高い酸素バリア性(< 1 cc O₂/m²/24h)を備えています。高級食品の包装に使用されます。 水性分散塗料: 分別不要でリサイクルまたは堆肥化が可能な、環境に配慮した新たな処理方法。
閉鎖部の選択は、製品の形状に応じて決定されます: ヒートシール加工されたピンチボトム 微細な粉末(小麦粉、でんぷん、粉ミルク)用; バインディングテープを使用したミシン縫いの留め具 農業および建設市場向けに; 自己密閉弁 充填工程を個別のステップとして排除するこの方式では、充填が停止した瞬間に、内部のバルブ葉が内容物の重みによって折りたたまれます。熱処理も、縫製も、接着剤も一切不要で、純粋に物理的な原理によるものです。
業界別用途ごとの紙袋の機能
理論も重要ですが、実用化はさらに重要です。ある業界で主流となっている紙袋の機能が、別の業界ではほとんど注目されないこともあります。この章では、これまでの章で構築した工学的な枠組みを用いて、4つの主要な最終用途分野と、それぞれの機能要件との対応関係を明らかにします。
選択のロジックを要約すると、次のようになります: 製品がパッケージに求める主な要件(食品の場合は包装速度、建築資材の場合は強度、化学製品の場合はシール性、小売品の場合は見栄え)を特定し、その要件から逆算して、袋の種類、層数、コーティングを決定してください。
食品・飲料の包装
世界全体の紙袋消費量の約半分は、食品・飲料分野によるものです。機能面での優先事項は、食品の安全性、保存期間の確保、そしてブランドイメージの演出という3つの要素のバランスにあり、中でも食品の安全性は絶対条件です。
小麦粉、砂糖、米、パスタなどの乾燥食品については、基本的なPE製防湿層を備えた2層構造のピンチボトム袋が業界標準となっています。自動ラインでの充填速度は、通常、1分あたり15~25袋です。この袋は、倉庫での積み重ねや小売店の棚での取り扱いに耐え、6~18ヶ月間その状態を維持できなければなりません。
コーヒーの包装は、機能性の観点から言えば、その対極に位置するものです。焙煎したてのコーヒー豆は、酸素によって劣化していく一方で、数日間は二酸化炭素を放出し続けます。この問題を解決するために開発されたのが、アルミ箔やEVOHバリア層に加え、一方通行の脱気バルブを備えた多層構造の袋であり、これは現存する消費者向けパッケージの中でも、最も高度な技術が凝らされたもののひとつに数えられます。その結果、この機能的な構造がなければ数週間で風味が落ちてしまう製品が、12ヶ月もの保存期間を実現できるようになったのです。
建設・建築資材
セメントの包装は、紙袋の技術が最も純粋な産業形態として結実した分野です。その機能面での課題は極めて明確です。すなわち、25キログラムの研磨性が高く吸湿性のある粉末を4秒以内に充填し、追加の手順を要せずに密封し、パレット上に40袋を積み重ね、大陸を横断して輸送し、破損による袋の損失をゼロに抑えることです。
何十年にもわたって改良を重ねてきた答えが、高通気性の3層構造バルブ付き袋です。この通気性により、充填中の空気が紙の壁を通して、粉末が流入するのと同じ速度で排出されるため、空気の滞留がなく、破裂のリスクもありません。内部のバルブは、製品からの圧力によって自動的に密閉されます。最新のセメント充填ラインでは、1つの注入口から3.5秒ごとに25キログラムの袋1袋を充填・密封・排出しており、1時間あたり1,000袋以上の生産が可能です。
化学製品および農産物
化学製品や農産物の包装は、重量の重さ、危険物の内容、長距離輸送、そして規制当局による厳しい監視など、あらゆる機能上の課題が同時に交差する地点に位置しています。例えば、中国の工場からブラジルの農場へ輸出される肥料の袋を考えてみましょう。コンテナ内では、最高60°C、相対湿度95%に達することもある環境下で、3か月間海上輸送されます。この旅を乗り切る袋は、単なる商品ではありません。それは、綿密に仕様が定められた安全装置なのです。
硝酸アンモニウム系肥料の場合、重要なパラメータは、製品の臨界相対湿度(CRH)(約59% RH)における吸湿性です。この値以下であれば、肥料は流動性を保ちます。一方、この値を超えると(ブラジルの某港では相対湿度が80% RHを頻繁に超えています)、袋が効果的な防湿層を備えていない限り、製品は数時間以内に固まって塊になってしまいます。
小売・Eコマース向け包装
小売業やEコマースにおける紙袋は、機能面において異なる論理に基づいて運用されています。中に入っている商品は、危険物や重いものであることはほとんどありません。競争の行方を左右するのは、顧客が商品を受け取ってから最初の5秒間の感覚的な体験です。
小売業界における機能的な3大要素は、印刷品質、取っ手の耐久性、そして開封時の体験です。紙製ツイストハンドルは、2倍の安全率を適用した上で、少なくとも8キログラムの静的引張荷重に耐えなければならない。顧客の手元でハンドルが破損することは、角が擦り切れることよりもはるかに深刻なブランドイメージの失墜につながる。Eコマースの台頭により、プラスチック製から紙製への移行が加速しており、ブランド各社が消費者の反発や規制当局からの圧力に対応する中、紙製郵送用バッグの市場規模は年間約12%のペースで拡大している。
紙袋とビニール袋:機能面の比較
紙とプラスチックの包装のどちらを選ぶかは、道徳的な判断ではなく、技術的な判断です。それぞれの素材には、他方にはない機能的な強みがあります。適切な選択は、素材の好みではなく、機能性を起点として、その製品に何が必要かによって完全に決まります。
| 寸法 | 紙袋 | ビニール袋 | 決定要因 |
|---|---|---|---|
| 引張強度および引裂強度 | 高(バージンクラフト紙);濡れると劣化しやすい | 非常に高い;湿気の影響を受けない | 使用中の湿気への曝露 |
| 防湿層(天然) | 吸湿性が低い | 本質的に優れた疎水性 | 製品の湿気に対する感受性 |
| 酸素バリア(天然) | 貧しい | 中程度;EVOHとの相性は抜群 | 保存期間に関する要件 |
| 積載安定性 | 優れた高いCOF、長方形 | 摩擦係数が低く、滑りやすい | パレットの輸送距離 |
| 充填速度 | 多孔質であるため、空気が逃げやすい | Lowでは脱気処理が必要 | 回線スループットの要件 |
| 印刷品質 | 良好~優秀(100~150 LPI フレキソ) | Good(フレキソ/グラビア) | ブランド・ポジショニング |
| ライフサイクルの終了 | リサイクル可能、生分解性(約2~6年) | リサイクルが限定的、難分解性(100年以上) | 地域の廃棄物処理インフラ |
重要な点は、ある特定の素材が他より優れているということではありません。紙とプラスチックは互いに補完し合う技術であるということです。セメント用のバルブ付き袋がプラスチック製になることは決してありません。なぜなら、プラスチックでは充填時に空気を抜くことができないからです。また、真空パックの肉包装が紙製になることも決してありません。紙では液体に対して気密性を保つことができないからです。最適な包装の決定は、まず機能性を第一に考え、それに応じて素材を選ぶことから始まります。
具体的に言えば、選択する前に3つの質問を自問してみてください。第一に、輸送中に製品に起こりうる最悪の事態は何か(湿気、衝撃、圧縮、あるいは時間の経過など)。第二に、充填ラインの速度は素材の通気性に依存しているか。もしそうなら、紙が唯一の選択肢となります。第三に、お住まいの地域の廃棄物処理施設では実際にどのようなものが処理されているか。堆肥化施設のない埋立地に送られた堆肥化可能な袋は、単に高価な埋立用袋に過ぎません。
機能から製造まで:紙袋の作り方
機能について7章にわたって解説してきたところで、当然次に浮かぶ疑問は、「これらの袋は実際にはどのように製造されているのか」ということでしょう。その答えは、紙袋の機能を理解することと、その理解に基づいて行動を起こすこと――それが、より賢明な発注を行うことであれ、読者によっては自分で袋を作ることであるにせよ――との間の橋渡しとなるものです。
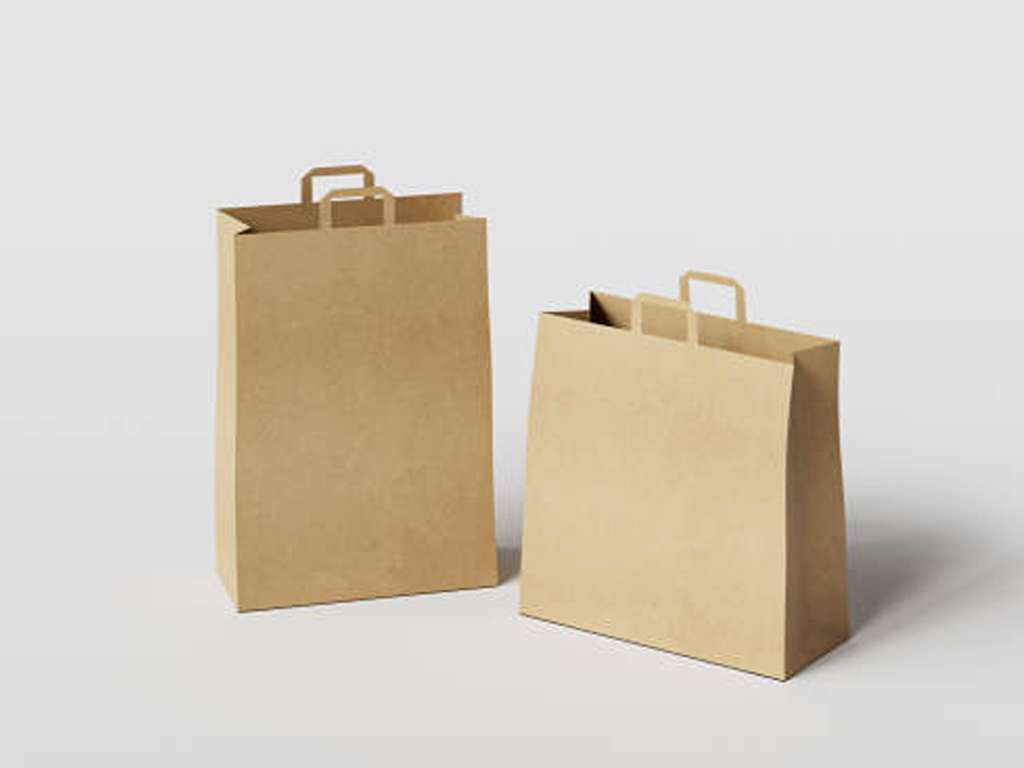
- ステップ1 ロール材: クラフト紙は、製紙工場から1~2トンのロール状で搬入されます。生産開始前に、坪量、含水率、および気孔率が確認されます。
- ステップ 2 印刷: 袋が成形される前に、平らなロール材に対して、毎分300メートルを超える速度でフレキソ印刷を行う。
- ステップ3 チューブの形成: このチューブ成形機は、平らなシートを連続したチューブ状に折り畳み、縦方向の継ぎ目に接着剤を塗布した後、個々のブランクに裁断します。
- ステップ4 底部の形成: 型定義段階のSOS、ピンチボトム、またはバルブボトム式の各機械は、それぞれ正確に1種類の袋形状を生産します。
- ステップ5 閉鎖の準備: ヒートシール袋用のホットメルト事前塗布、縫製袋用の折り目付け、バルブ付き袋用の底成形との統合。
- ステップ6 梱包と出荷: 完成したバッグを数え、250個および1,000個単位のベールに圧縮し、パレットに積み、出荷した。
各工程には特定の機械が必要であり、機械の選定は機能と投資のバランスが問われる場面です。特定の作業に特化した全自動SOS紙袋製造機。本ガイドでは、その詳細を解説します。この機械は1分間に200~400袋を生産します。バルブボトム式機械の生産速度は1分間に80~150袋ですが、底部の形状が複雑になるほどサイクルタイムは長くなります。商業規模で複数の袋タイプを製造できる生産ラインの総投資額は、数十万ドルに上ります。そのため、ほとんどの袋ユーザーは、自ら製造するのではなく、購入することを選択しています。
生産への参入を検討している方にとって、重要なのは、機械の性能を目標とする袋の種類や生産量に合わせることです。この業界に製品を提供する機器メーカーの一つであるKETEは、SOS、バルブボトム、ピンチボトム、マルチウォールといった各種形式に対応したカスタマイズ可能な紙袋製造機を、工場直販価格にて提供しており、機能仕様から実際の生産現場までのギャップを埋めています。前の章で袋の選定を導いたのと同じ論理が、設備の選定にも当てはまります。つまり、対象とする袋の種類、生産量、予算を特定し、そこから逆算して機械の仕様を決定するということです。
参考文献
- MarketsandMarkets。 「紙袋市場:2029年までの世界予測」。2025年。 marketsandmarkets.com
- MoMA。 「底が平らな紙袋」。コレクション。 Moma.org
- ビレルード。 「サッククラフト紙ハンドブック」 billerud.com
- ブリタニカ 「マーガレット・E・ナイト」 britannica.com
- サザン・パッケージング 「多層紙袋業界の主要用語」。 southernpackaginglp.com
- MarketsandMarkets。 「2029年までに紙袋市場規模は$7.47十億に達する見込み」。2025年。 finance.yahoo.com
- KETE GROUP. 「紙袋製造機」。 ketegroup.com

