 JA
 EN
 RU
 ES
 FR
 AR
 PT
 IT
 ID
 KO
 TR
 DE
 VN
 TH
 IN
 ZH
 MS

はじめに
高速生産環境において、ドクターブレードが0.1mm摩耗するだけで、10,000メートルの包装用基材が切断され、潜在的な利益が産業廃棄物へと変わってしまいます。現代の製造環境において、精度の高さは単なる夢ではなく、経済的持続可能性の基盤そのものです。優れた印刷品質を維持し、ブレードの寿命を延ばすためには、機械的な微妙な違いを理解することが不可欠です。フレキソ印刷やグラビア印刷といった高速な印刷工程において、ドクターブレードは、複雑な流体力学と最終的な基材との間の重要な機械的接点となります。この部品は、一見単純に見えるため見過ごされがちですが、インク膜の厚みを決定づける最終的な判断役であり、ひいては印刷物の美観と機能性を左右する重要な要素なのです。
生産ペースの加速や、ブランド側からの絶対的な色の一貫性に対する要求の高まりに伴い、印刷用ドクターブレードの選定と導入における技術的特徴を熟知することは、もはや単なる付随的な業務にとどまらず、競争力のある印刷企業にとって不可欠なスキルとなっています。これは、グラビア印刷用のドクターブレードとフレキソ印刷用のドクターブレードの具体的な要件を区別する際、特に研磨性のあるインクを扱う場合に顕著です。
ドクターブレードとは何か、そしてなぜ印刷において重要なのか
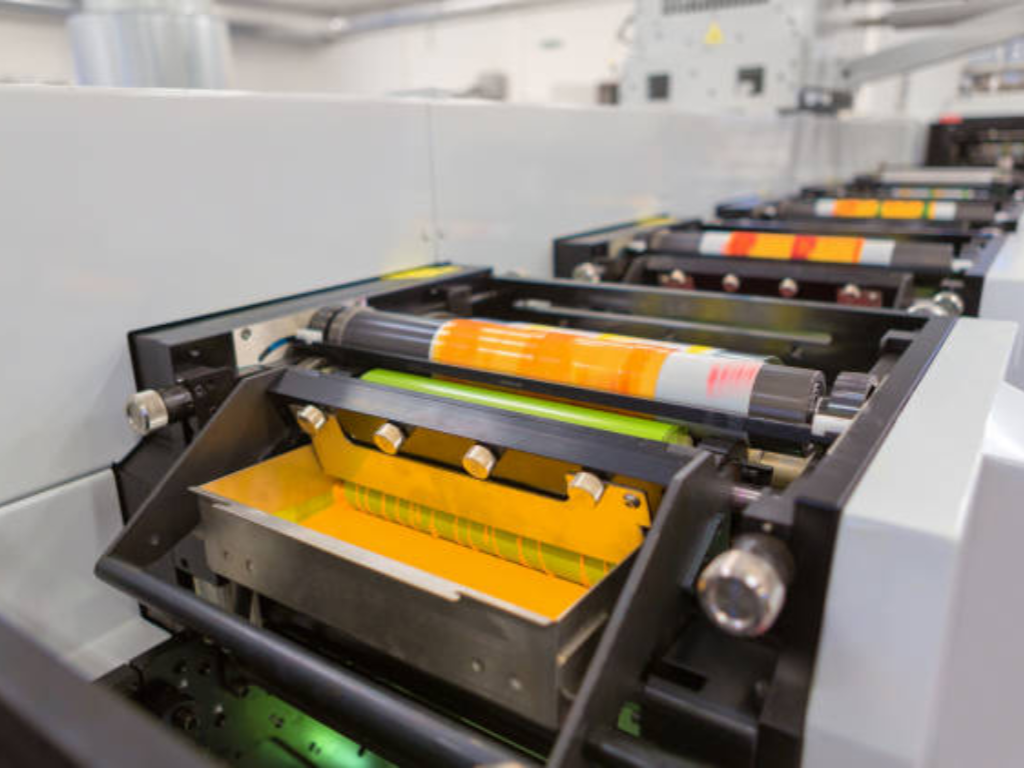
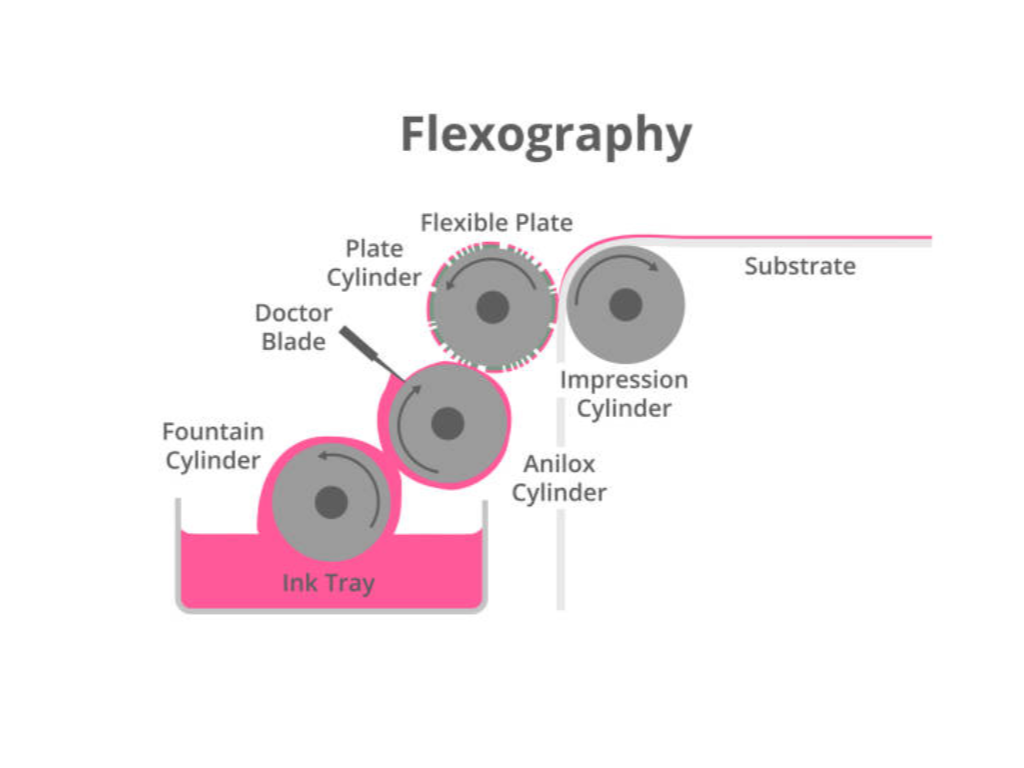
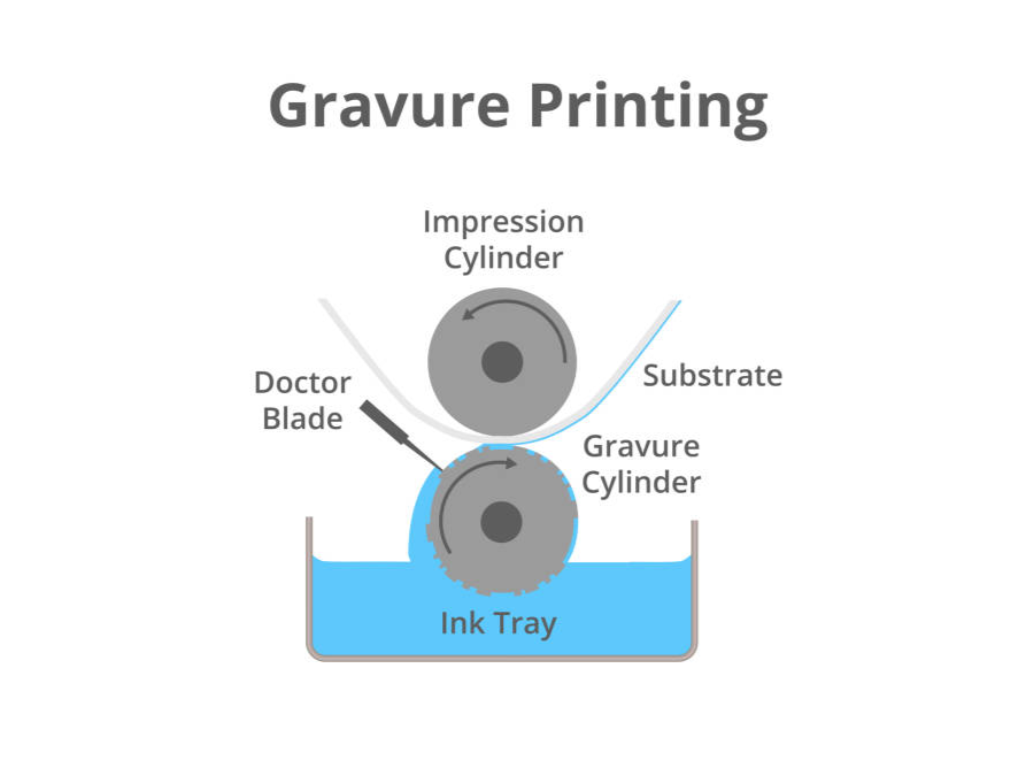
ドクターブレードとは、通常は鋼鉄または合成ポリマー製のプラスチックブレードで作られた高精度の帯状の部品であり、印刷シリンダーの滑らかな表面やアニロックスローラーの彫刻セルから余分なインクを除去するために使用されます。その主な目的は、インクの計量、すなわち、インクが版や被印刷物に転写される前に、彫刻部に予め設定された正確な量のインクのみが残るようにすることです。
この要素の重要性は、いくら強調してもしすぎることはありません。フレキソ印刷システムにおけるドクターブレードは、インク量の制御装置です。これがなければ、インクの転写は制御不能となり、インクの氾濫、不均一な濃度、そして階調範囲の完全な喪失を招くことになります。経済的な観点からも、ドクターブレードは主要なコスト管理手段の一つです。適切なインク量制御は、インクの無駄を削減するだけでなく、包装業界において「目に見えない利益の敵」である不良品の発生を抑制します。さらに、ドクターブレードは印刷機の中で最も高価な部品であるセラミック製アニロックスローラーや彫刻されたグラビアシリンダーを保護する役割も果たします。不適切なドクターブレードの選定や不十分なメンテナンスは、これらの表面に硬質粒子が付着して永久的な傷を引き起こす原因となり、その結果、深刻な設備の故障や、それらを交換するための莫大な設備投資を招くことになります。
動作原理:ドクターブレードがどのように精度を確保するか
ドクターブレードの動作効率は、機械的拭き取りと流体せん断の原理に基づいています。印刷シリンダーは高速で回転するため、湿し水から余分なインクを印刷版へと運びます。この余分なインクを除去するために、ドクターブレードは所定の接触角(通常は30度から35度)に設定されます。
これは、さまざまな力の微妙なバランスによるものです。一方では、ブレードをシリンダーに固定するための空気圧や機械的な圧力がかかります。他方では、インク膜自体がもたらす流体力学的揚力が働きます。ドクターブレードは、高速で通過するインクを注意深く見守る守護者のような存在であり、安定したインク転写を確保するために、その微細な開口部を通過できるインクの量は極めて厳密に制御されています。圧力が不十分な場合、ブレードはインク膜の上を浮いてしまい、この現象は「スピッティング」または「ヘイジング」と呼ばれます。圧力が過大になると摩擦率が高まり、その結果、ブレードやシリンダーの早期摩耗を招くほか、インクの化学的粘度を変化させるほどの熱が発生する可能性があります。精度は、ブレードホルダーの安定性と、ブレードの接地面積(シリンダーとの実際の接触面積)の均一性によって確保されます。
印刷におけるドクターブレードの一般的な種類について
ドクターブレードは均一なものではなく、その形状や、組み込まれている機械システムによって分類することができます。
エッジプロファイルによる分類
刃先の形状は、時間の経過とともにインクやシリンダーの表面との相互作用を決定づける。
ラメラ型
ラメラチップとは、接触エッジ部分の厚みが薄くなっている部分を指します。例えば、新品のブレードでは、ベース部の厚みが0.20 mmで、ラメラチップの厚みが0.075 mmとなっている場合があります。この設計の主な利点は、ブレードの摩耗に伴い接触面積が変化しないことです。階調の一貫性が極めて重要となる高精細印刷において、ラメラブレードを使用することで、長時間の連続生産においてもインクの接地面積が拡大したり、インク密度がずれたりすることを防ぎます。
命令の種類
ベベルエッジとは、先端が傾斜した形状のことで、通常2度から15度の角度で研磨されています。ベベル刃の接触面積は、ラメラとは異なり、摩耗するにつれて拡大します。しかし、ベベルのプロファイルははるかに堅牢であり、回転するアニロックスローラーと組み合わせて効果的に機能します。これは、多量のインク負荷が必要な場合、研磨性の顔料(白インクやメタリックインク)が必要な場合、および階調ドットが微細である必要はなく、むしろ機械的なドットで十分である単色領域を印刷する場合に使用されます。
丸み/半径タイプ
ベベルエッジとは、先端が傾斜した形状のことで、通常、2度から15度の角度で研磨されています。ベベル刃の接触面積は、ラメラとは異なり、摩耗するにつれて拡大します。しかし、ベベルのプロファイルはラメラよりもはるかに堅牢です。これは、多量のインクが必要とされる用途、研磨性のある顔料(白インクやメタリックインク)が求められる用途、および階調ドットが微細である必要はなく、むしろ機械的なドットで印刷される単色領域の印刷に使用されます。
ブレードシステムによる分類
ブレードの性能は、それが収められているチャンバーやホルダーのシステムによっても左右されます。
シングルブレードシステム
従来のオープンファウンテン方式では、アニロックスロールからのインクの移送を制御するために、通常は後方または拭き取り位置に1枚のドクターブレードが用いられます。シングルブレード方式は安価で設置も容易ですが、インクの蒸発や環境汚染を引き起こしやすいという欠点があります。高速の産業用途では、より複雑な構成のシステムに取って代わられつつあります。
チャンバー式ドクターブレードシステム
現代のゴールドスタンダードは、特にフレキソ印刷において、チャンバー式システムです。これは、密閉されたチャンバー内に収められた2枚のブレード(1枚は計量ブレード、もう1枚は封じ込めブレード)で構成されています。この構造により、インクの安定した加圧流が実現され、溶剤系インクの蒸発が防止される(その結果、pH値と粘度が維持される)ほか、インクの無駄を大幅に削減し、印刷機のダウンタイムも短縮されます。高速運転時のインク飛散を排除するために必要な流体安定性は、チャンバー式システムによって確保されています。
ドクターブレードの素材を検証:鋼材対合成素材
材料の選定は、精度、耐久性、安全性のバランスを考慮したものです。
炭素鋼 業界の標準となっています。最も硬く、極めて厳しい公差まで研磨することが可能です。炭素鋼は、高速グラビア印刷や細目スクリーンのフレキソ印刷で使用した場合、最もシャープな拭き取り効果を発揮します。しかし、水性インクと併用すると、腐食しやすくなります。
ステンレス鋼 腐食の問題を解決するため、水を使用するフレキソ印刷の標準的な素材となっています。炭素鋼よりは若干柔らかいものの、さもないと研磨剤となってアニロックスローラーを損傷させてしまうような錆の発生を防ぎます。
プラスチック/合成素材のブレード(ポリエステルまたはUHMW) 非常に人気が高まっています。その主なメリットは、安全であることに加え、摩耗したスチール製ブレードのように鋭利なエッジが形成されず、作業者が怪我をするリスクが低いことです。さらに、アニロックスローラーへの負担もはるかに少ないです。高LPI(1インチあたりの線数)の印刷において、スチール製ブレードのような微細なメータリング精度には及ばないものの、段ボール印刷、コーティング、および大判のソリッド印刷には適しています。
セラミックコーティング 刃は最高品質です。メーカーは、鋼製の基材の上に微細なセラミック層を被覆することで刃を製造しており、これにより鋼の精度と、3~5倍にも及ぶ長寿命を両立させています。刃の交換回数が少なければ少ないほど稼働時間が長くなるため、これはダウンタイムの削減につながる投資と言えます。
戦略的な選定:プロセスに適したドクターブレードの選定
この選択は主観的なものではなく、特にフレキソ印刷の分野において、ブレードの機械的特性とインクの種類を印刷機の運動エネルギーと整合させる必要がある、多変数最適化問題です。印刷現場でバランスを実現するためには、以下の4つの主要な技術的要素を考慮する必要があります:
印刷方式:フレキソ、グラビア、オフセット
ブレードの厚さを含む弾性要件は、機械的インターフェースによって決定されます。フレキソ印刷では、セラミックアニロックスシリンダーの安全性に重点が置かれており、高lpiの印刷では、スコーリングを防ぐため、ベース厚0.15mm、ラメラ厚0.075mmのブレードが標準となっています。グラビア印刷では、クロムシリンダーの表面積に注意が払われます。広いウェブ上でヘイズの発生を防ぐために必要な剛性を確保するため、0.20mmというより厚いブレードが使用されます。コーティングユニットやインクダクトの計量において、オフセット印刷では、熱膨張によってプロファイルが歪むことなく、ワニスの均一性を維持するために、高い寸法安定性を備えたブレードが必要です。
インクの化学的性質と耐酸化性
インクは反応性の高い化学物質です。水性インクを使用する場合、計量エッジ沿いの微細な酸化を防ぐためには、ステンレス鋼に少なくとも13%のクロムが含まれている必要があります。UVインクは「インクの飛び散り」が生じやすいため、高い粘着性と粘度を持ち、これにより多大な摩擦が発生します。この問題に対処するため、熱の蓄積を抑え、最新のUV配合に含まれる腐食性の高い樹脂に対してもエッジの完全性を維持できるよう、硬化処理を施した長寿命コーティングの使用が推奨されます。
生産速度と流体力
速度によって、インクは構造的な力となります。速度が300 m/minを超えると、インクは流体力学的くさびを形成し、ブレードをローラーから持ち上げようとします。これはアクアプレーニングと同様の現象です。高速でスムーズに拭き取るためには、この流体力による浮力を打ち消すべく、ブレードの先端部は極めて剛性が高い必要があります。ブレードは、激しいうねりの中でも進路を保ち、インクの飛散や危険を引き起こすような圧力に影響されない、鋭い船体のような形状でなければなりません。
アニロックス対チップ比
ラメラの厚さとアニロックス・ラインスクリーン(LPI)との相関関係は、選定において最も実用的な指標となります。1000 LPIのローラーの場合、エッジ形状を持つセルの壁は微細です。ブレードの先端が過度に薄いと、セル内に食い込んでしまい、ドットゲインや色の不均衡を引き起こす可能性があります。プロの経験則:ブレードの先端の厚さは、アニロックスセル壁の幅の約2倍である必要があります。これにより、セルに機械的な干渉が生じないようになります。
技術的な参考情報として、ドクターブレードと印刷機システムを最適に同期させ、材料の無駄を防ぐために必要な技術基準を以下の表にまとめました:
| 変数 | エンジニアリング・ベンチマーク | 技術的目標 | 逸脱の影響 |
| フレキソ接触角 | 30° – 35° | せん断形状が明確であることを確認する | アニロックスによるスコーリングまたはインクの飛び散り |
| グラビア印刷における線圧 | 1.5~3.0 kg/cm | 画像以外の領域からインクを除去する | ハージングまたは刃の過度な摩耗 |
| 水性インクの化学的性質 | pH 8.5~9.5 | 化学的不安定化を防ぐ | 微小ピット腐食および腐食 |
| UVインクの粘度 | 高粘度/非ニュートン流体 | 高粘着性樹脂をせん断する | ブレードの浮きと密度ドリフト |
| 高速しきい値 | > 300 m/min | 流体力学的揚力を打ち消す | アクアプレーニングとインクの滲み |
| アニロックス・ウォール・トゥ・チップ比 | 4~6 μm(1200 LPI時)/2:1の法則 | 細胞壁の完全性を維持する | アニロックスピークの破断 |
トラブルシューティングとメンテナンス:よくある印刷不良の解決方法
どんなに優れたドクターブレードでも、メンテナンスを怠れば本来の性能を発揮できません。
最もよく見られる欠陥は以下の通りです。 筋と線. これらは通常、ハンガー(乾燥したインクのかけらや基材の破片)がブレードとシリンダーの間に挟まることによって引き起こされます。主な対策としては、チャンバーの定期的な清掃とインクフィルターの使用が挙げられます。
インクの飛散 これは、UVインクを使用するフレキソ印刷においてよく見られる現象です。これは、インクがブレードの背後に蓄積し、遠心力によってウェブ上に飛散することで発生します。対策としては、通常、より剛性の高いプロファイルのラメラブレードに交換するか、チャンバーシステムにダンピングを追加します。
チャッターマーク ウェブ上に不規則な色の横縞が現れます。これはブレードの振動が原因です。この現象は、接触角度を変更したり、ブレードの圧力を下げたり、機械のベアリングを点検したりすることで修正できます。
メンテナンスは、厳格な操作手順(SOP)に従って行う必要があります。取り付け前に、ブレードにバリがないか確認してください。ブレードホルダーはシリンダーと完全に平行でなければなりません。0.1 mmというわずかなズレでも、摩耗のムラや色の変化を引き起こします。外科医が滅菌済みのメスを必要とするのと同様に、機械オペレーターもドクターブレードを清潔なメスのように扱う必要があります。なぜなら、微細な傷でさえ、数千メートルに及ぶ基材上で目に見える欠陥として現れてしまうからです。
KETEの印刷機を選ぶ理由
理論的な正確さと実際の生産とのギャップを埋めようとしている組織にとって、機器メーカーのエンジニアリング哲学が決定的な要素となります。KETEは、ドクターブレードの統合を単なる後付けの要素としてではなく、システムの中核をなす構成要素として捉えています。
当社のKTFP-S200Pシリーズ高速フレキソ印刷機には、両側密閉型ドクターブレードシステムを採用しています。この設計は、単にブレードを固定するだけでなく、加圧環境を作り出すことでインクの流れを安定させ、高速生産に伴う「浮き」を解消します。これに高品質なセラミック製アニロックスローラーを組み合わせることで、KETEはインクの供給プロセスを可能な限り摩擦のない状態に保ち、消耗品とローラーの両方の寿命を延ばしています。
グラビア印刷の分野において、KETEのKTMS-Cシリーズは、ドクターブレードアセンブリを最適化する空圧式設計を採用しています。手動調整システムとは異なり、当社の空圧制御システムはシリンダーの全幅にわたって完全に均一な圧力を確保し、微細なばらつきを自動的に補正します。さらに、当社のドクターブレードは、振動運動のために個別のモーターによって制御されています。この独立した動作により、ブレードが常に移動し続けるため、ゴミの堆積を防ぎ、性能の劣る機械で問題となる「筋」を事実上排除します。
KETEをお選びいただくということは、フレームの安定性とブレードシステムの精度が、エンジニアリングの観点から完璧な相乗効果を発揮する印刷機への投資を意味します。
結論
ドクターブレードは、硬度と柔軟性、そしてコストと性能のバランスを見事に取り入れた、産業上の妥協の結晶である。現代の印刷業者にとって、品質向上の鍵は、使用するインクの化学的特性や印刷機の速度に合わせて、ブレードのプロファイルや先端形状、素材を慎重に選択することにある。しかし、これまで見てきたように、最高のブレードであっても、それを搭載する機械の性能次第でその真価は決まるのである。
計量ツールと印刷機の速度との相乗関係を理解することで、メーカーは生産における「聖杯」とも言える、廃棄物を最小限に抑えつつ高速かつ高品質な生産を実現できます。KETEでは、その精度を日常の現場で実現するための機械的安定性と革新的な設計を提供することに尽力しています。


